01
Przyjęcie materiału
Blachy i profile przyjmujemy ze świadectwami odbioru 3.1 według EN 10204, wystawionymi dla każdego wytopu i przypisanymi do zlecenia.
This page is also available in English.
Frezowanie, toczenie, cięcie plazmowe i gazowe, gięcie, walcowanie, spawanie, montaż, malowanie i kontrola jakości odbywają się w naszym własnym zakładzie.
Powierzchnia produkcyjna: 3 000 m². 50 000+ sztuk dostarczonego osprzętu.
We własnym zakładzie prowadzimy dziewięć procesów. Śrutowanie przed malowaniem wykonuje partner.
01
Blachy i profile przyjmujemy ze świadectwami odbioru 3.1 według EN 10204, wystawionymi dla każdego wytopu i przypisanymi do zlecenia.
02
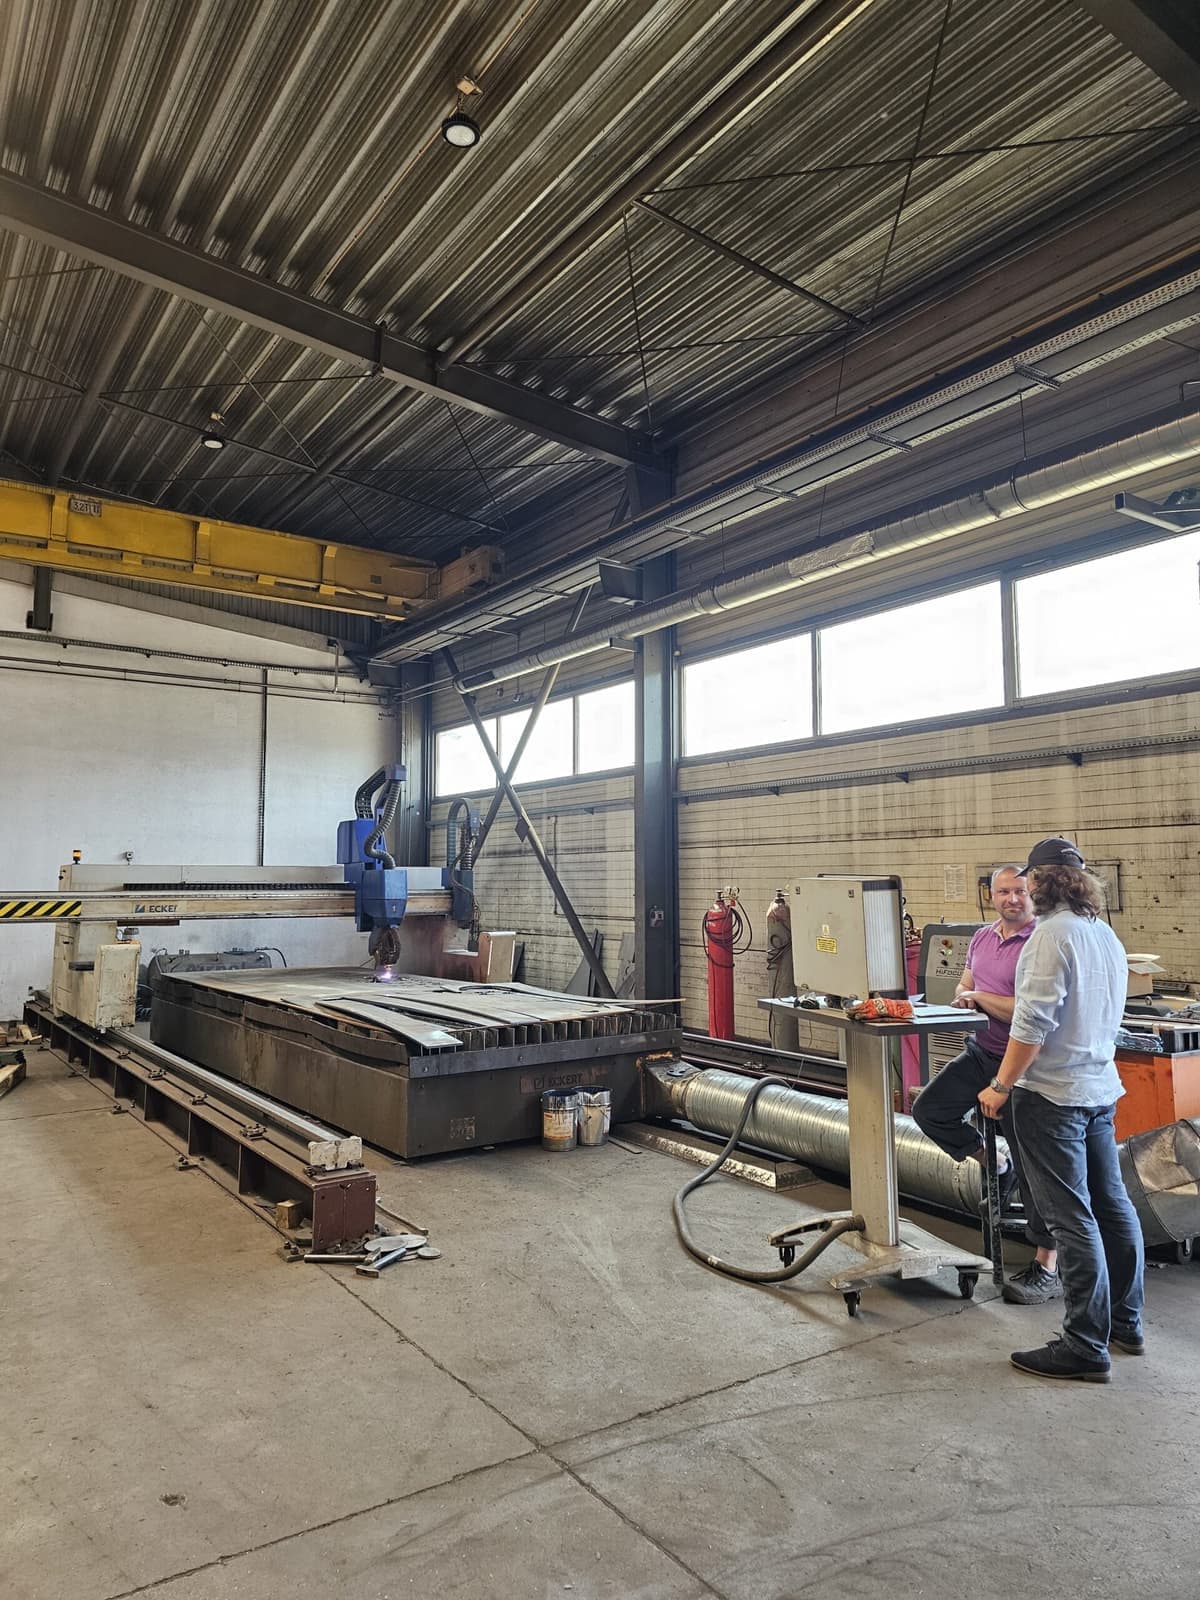
Detale wycinamy u siebie z powtarzalną dokładnością, dzięki czemu elementy pasują do siebie już przed spawaniem.
Cięcie na stole do cięcia plazmowego i gazowego CNC Eckert z fazowaniem 3D.
03
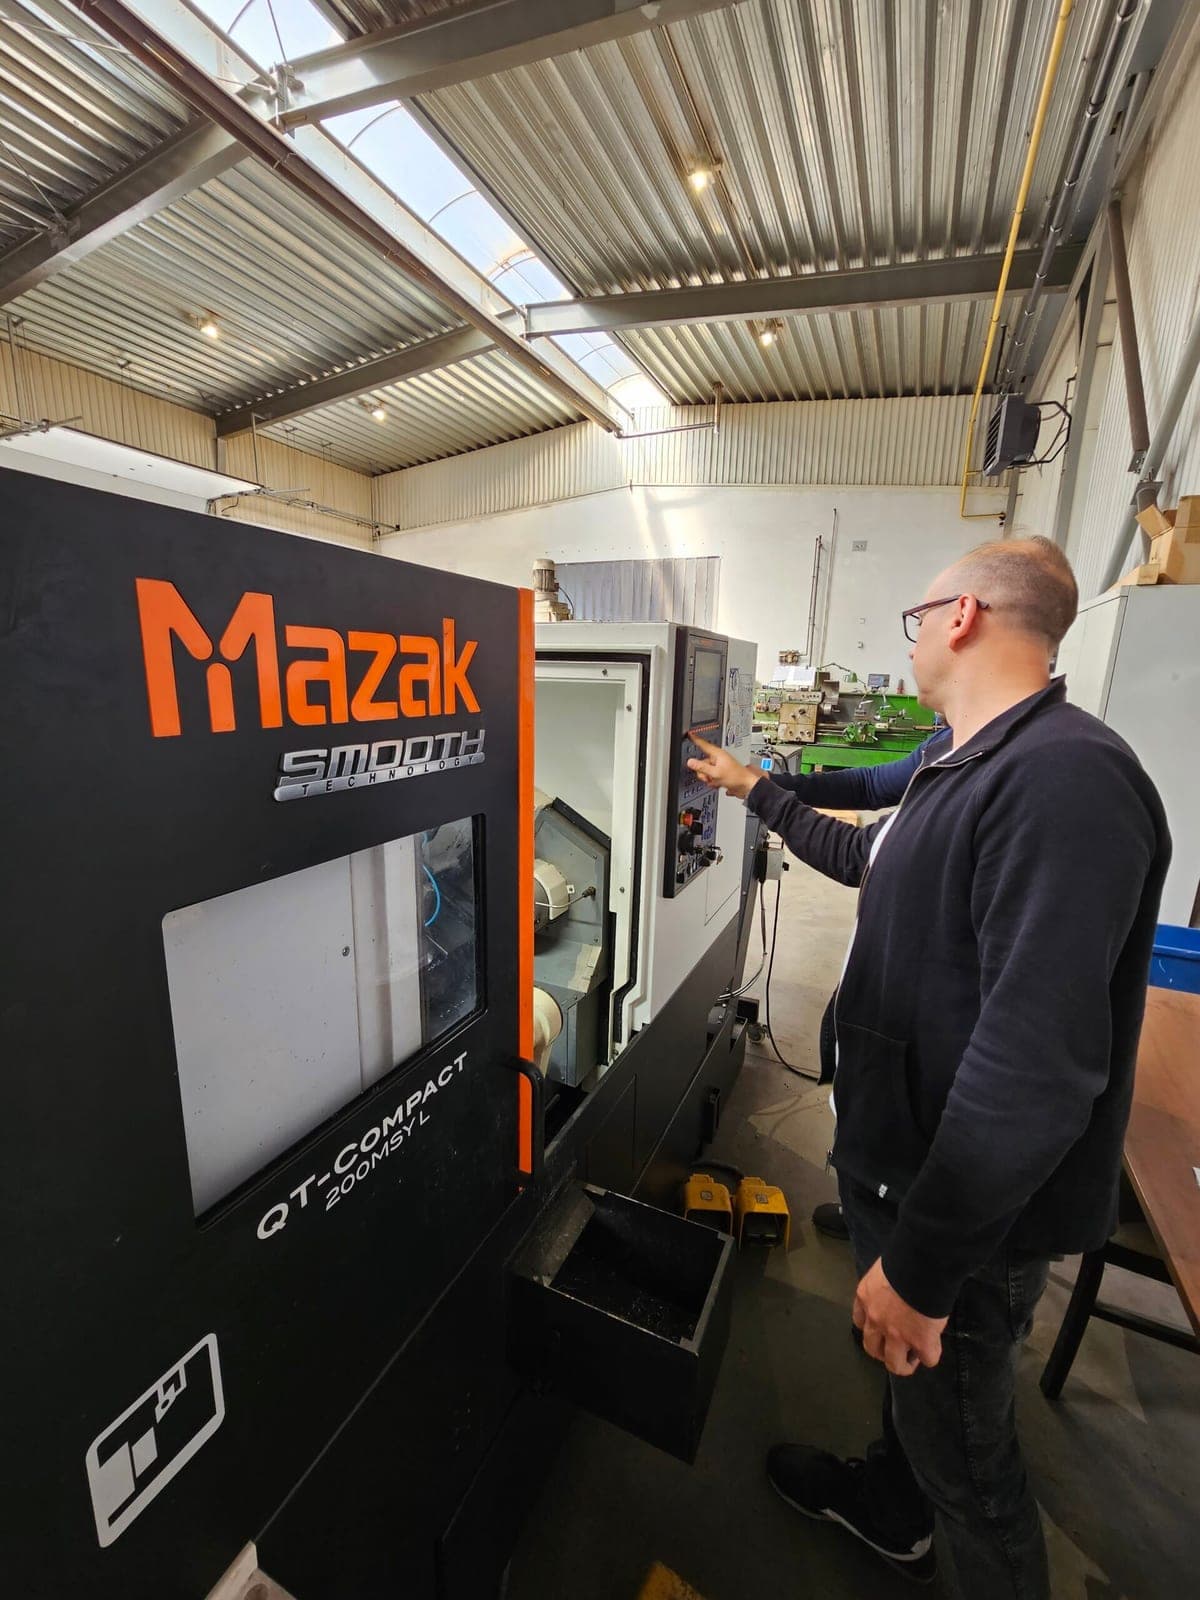
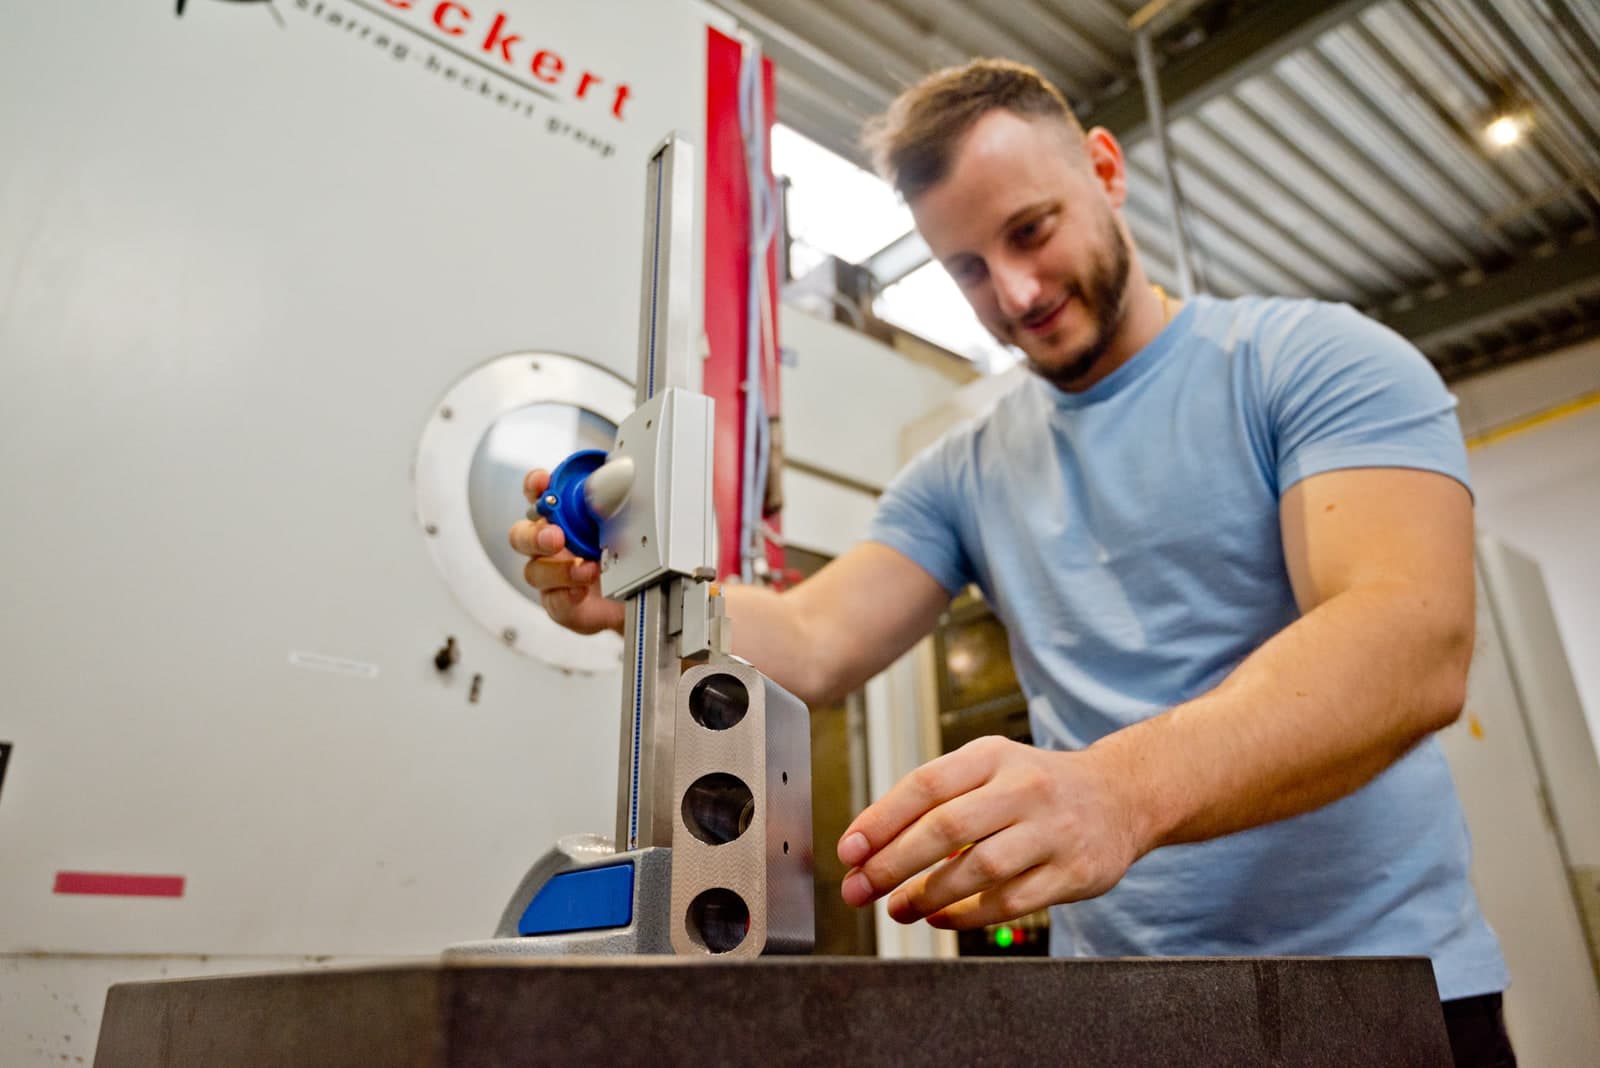
Tuleje, otwory pod sworznie i mocowania pod szybkozłącza obrabiamy na miejscu, więc rozstaw sworzni zgadza się z rysunkiem.
Frezowanie na 4-osiowym poziomym centrum frezarskim CNC Starrag Heckert, toczenie na 4-osiowym centrum tokarskim CNC Mazak.
04
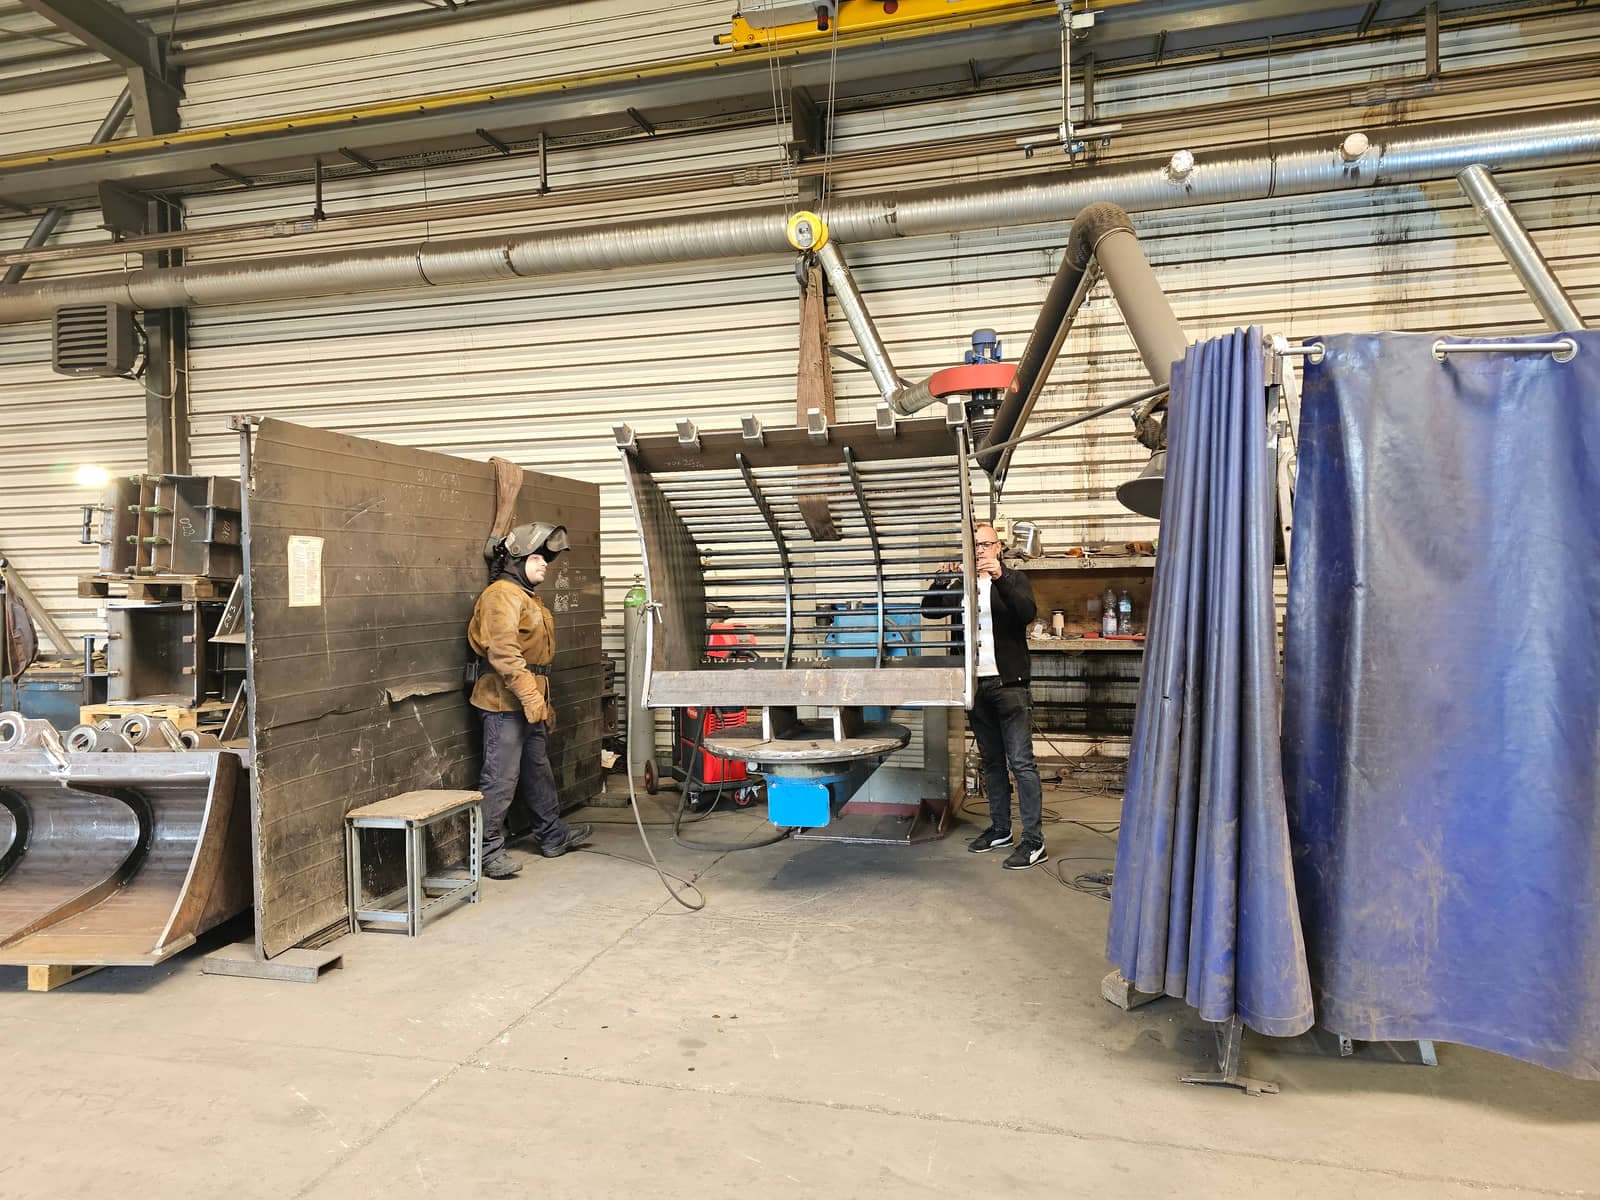
Spawamy metodami MAG 135 i TIG 141, według instrukcji WPS opartych na technologiach uznanych protokołami WPQR. Spawacze mają uprawnienia według EN ISO 9606-1.
05
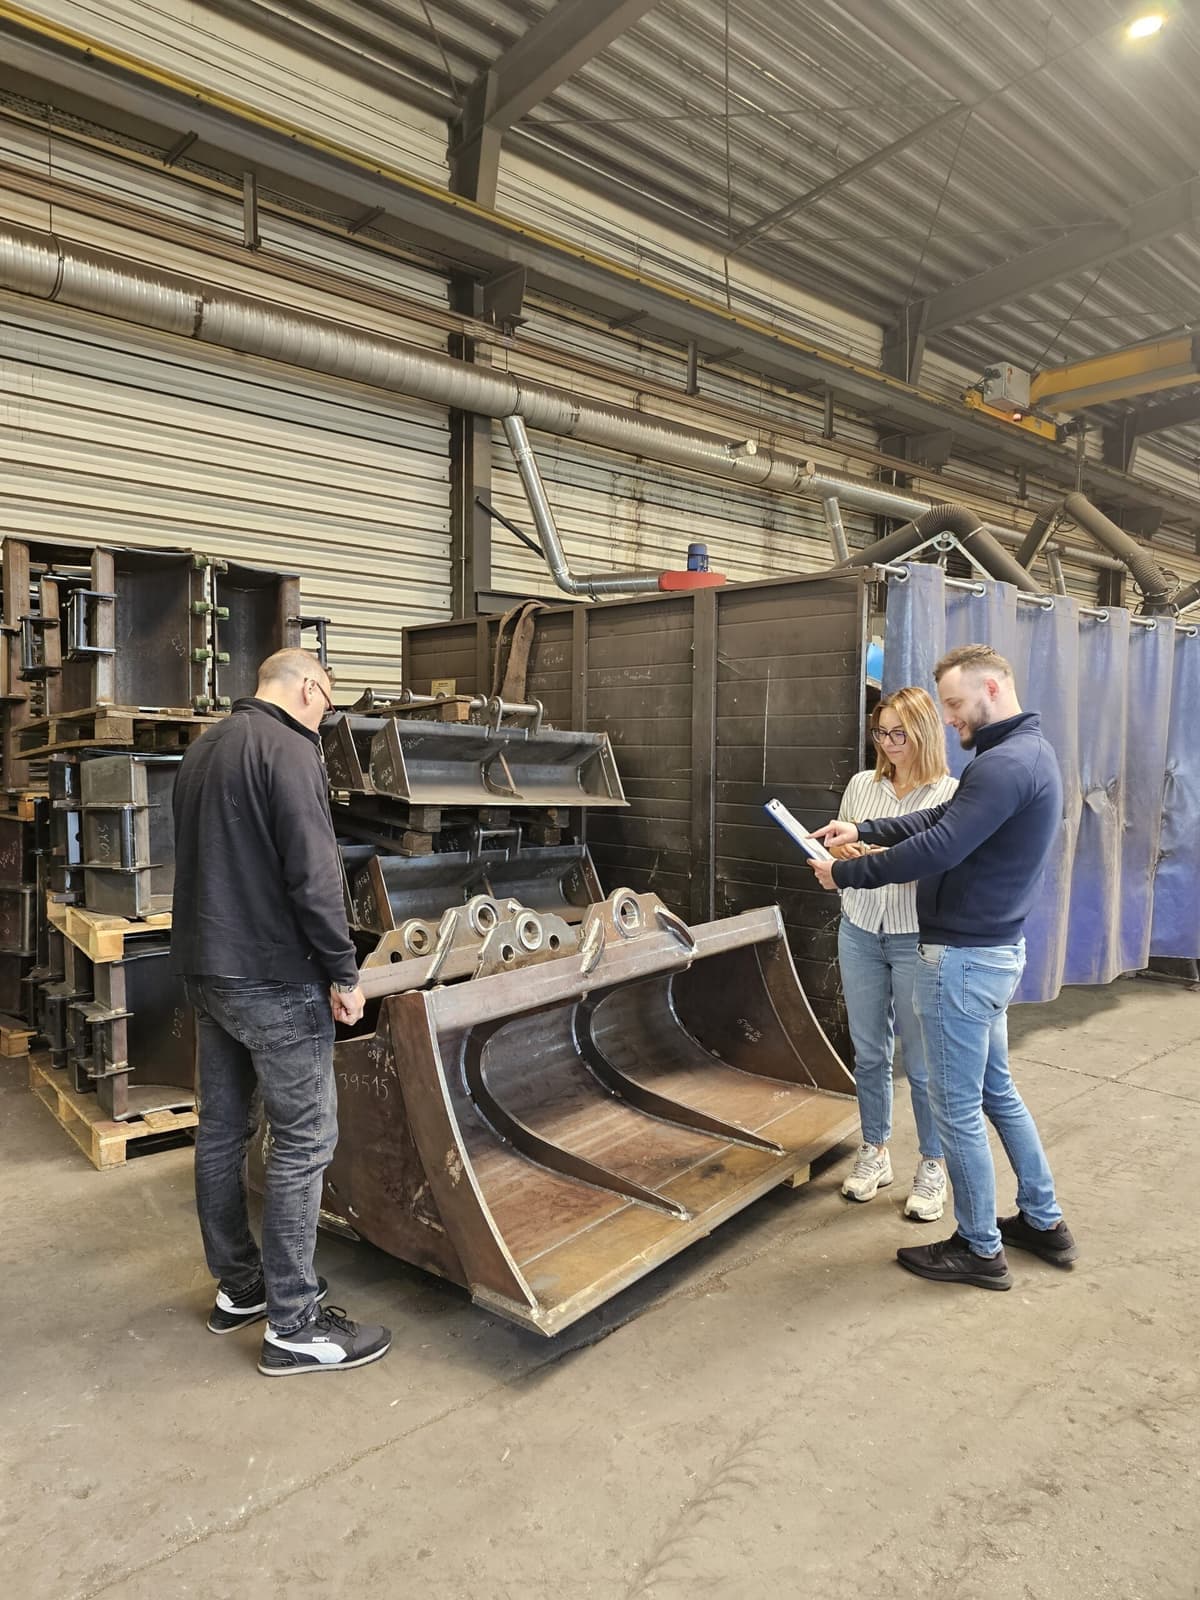
Podzespoły składamy na sucho i mierzymy, zanim spawanie końcowe utrwali geometrię.
Blachy gniemy na prasach krawędziowych CNC Ermaksan i Amada, a walcujemy na czterowalcowej walcarce do blach MG. Części przenoszą suwnice.
06
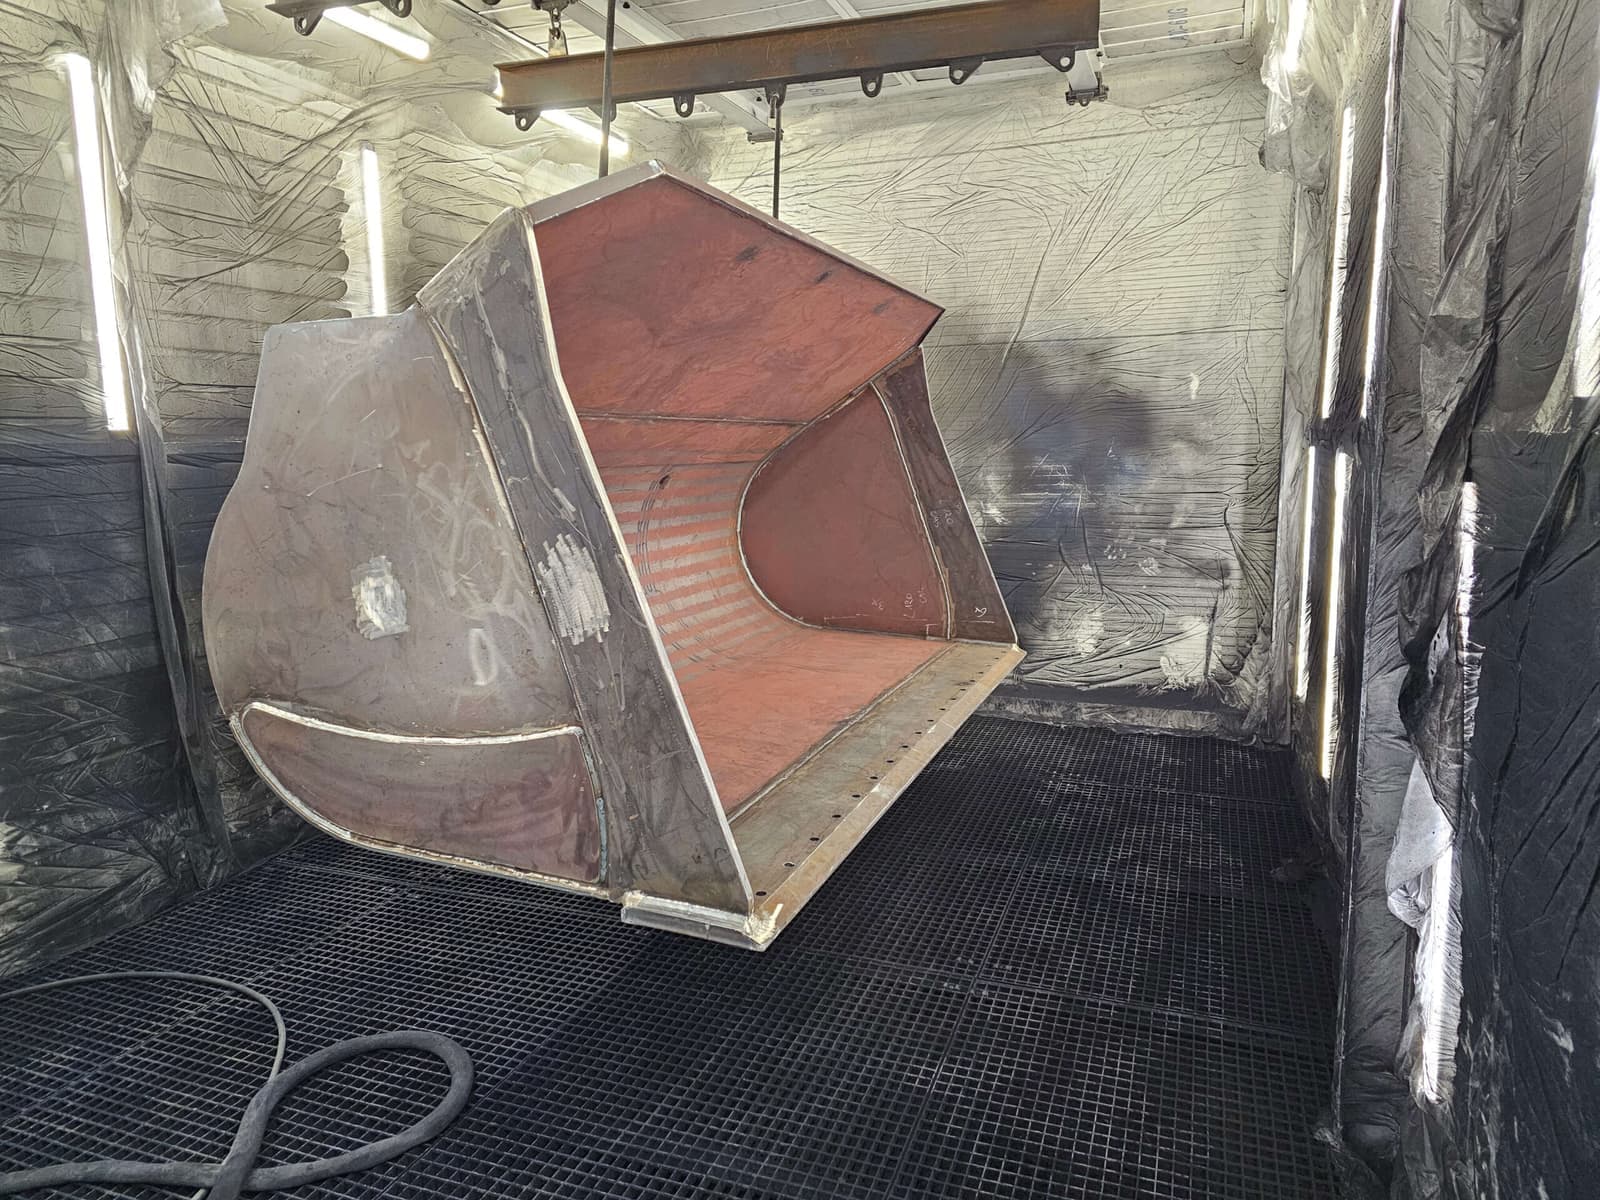
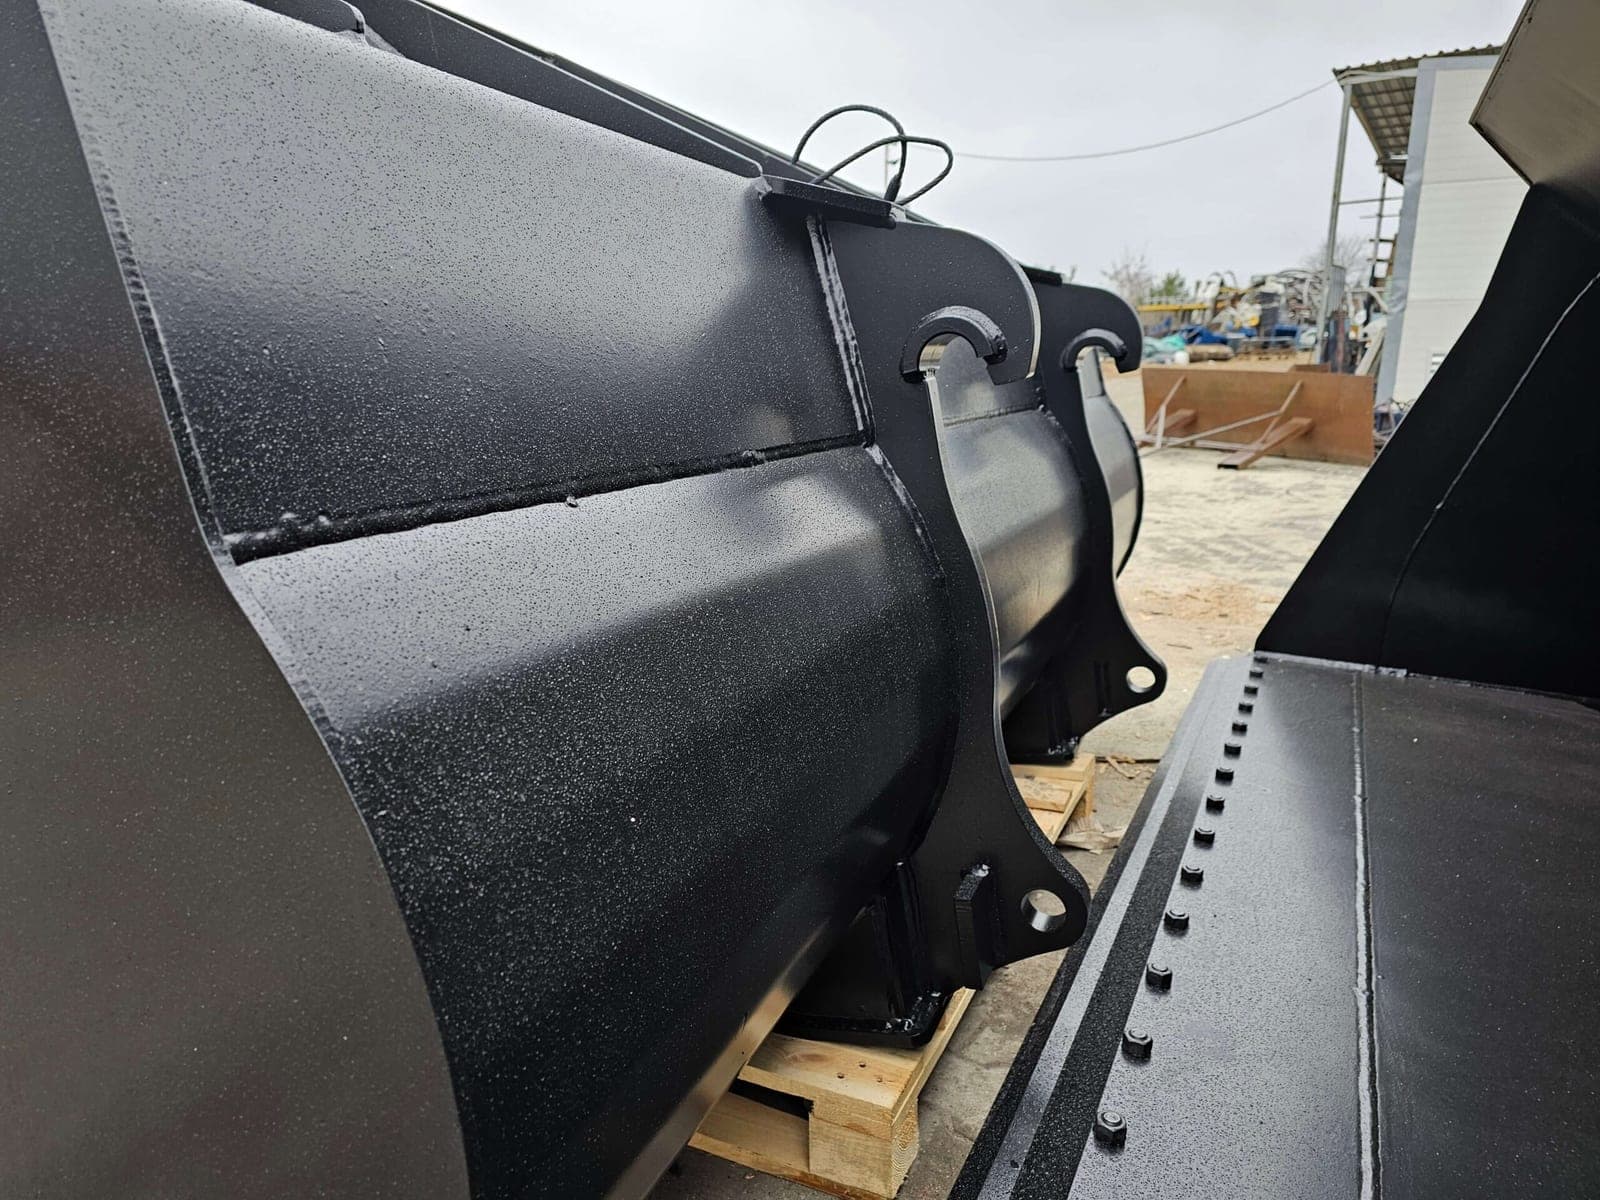
Śrutowanie wykonuje partner. Malujemy we własnym zakładzie.
Lakierowanie w dwóch kabinach do lakierowania elektrostatycznego z suszeniem.
07
Złącza wskazane na rysunku badamy wizualnie i penetracyjnie. Badania wykonuje personel certyfikowany według EN ISO 9712. Sprawdzamy też wymiary mocowania osprzętu.
Zdjęcia z naszego warsztatu.
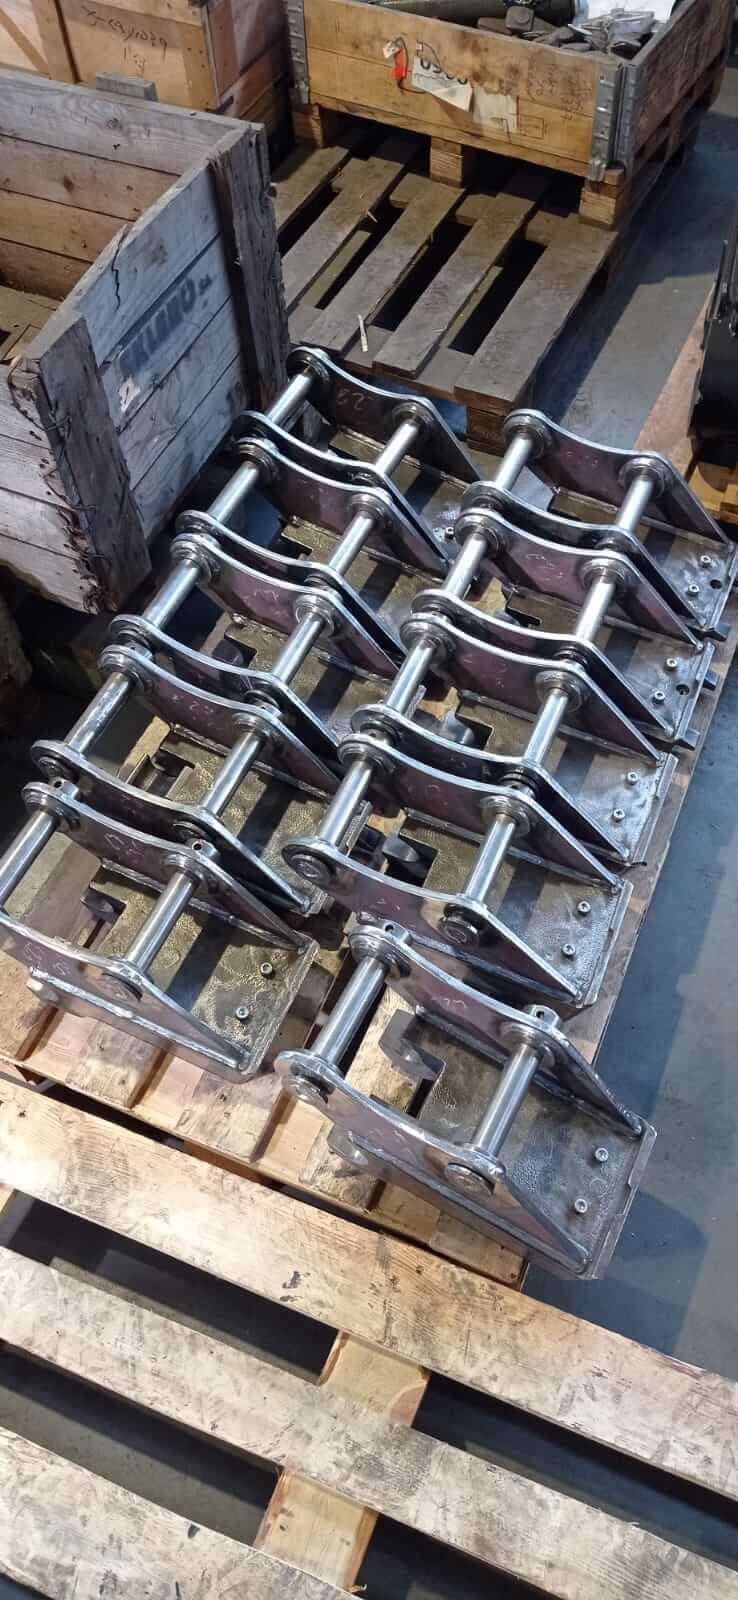
Spawane ramy szybkozłączy z osadzonymi sworzniami, ułożone na palecie.
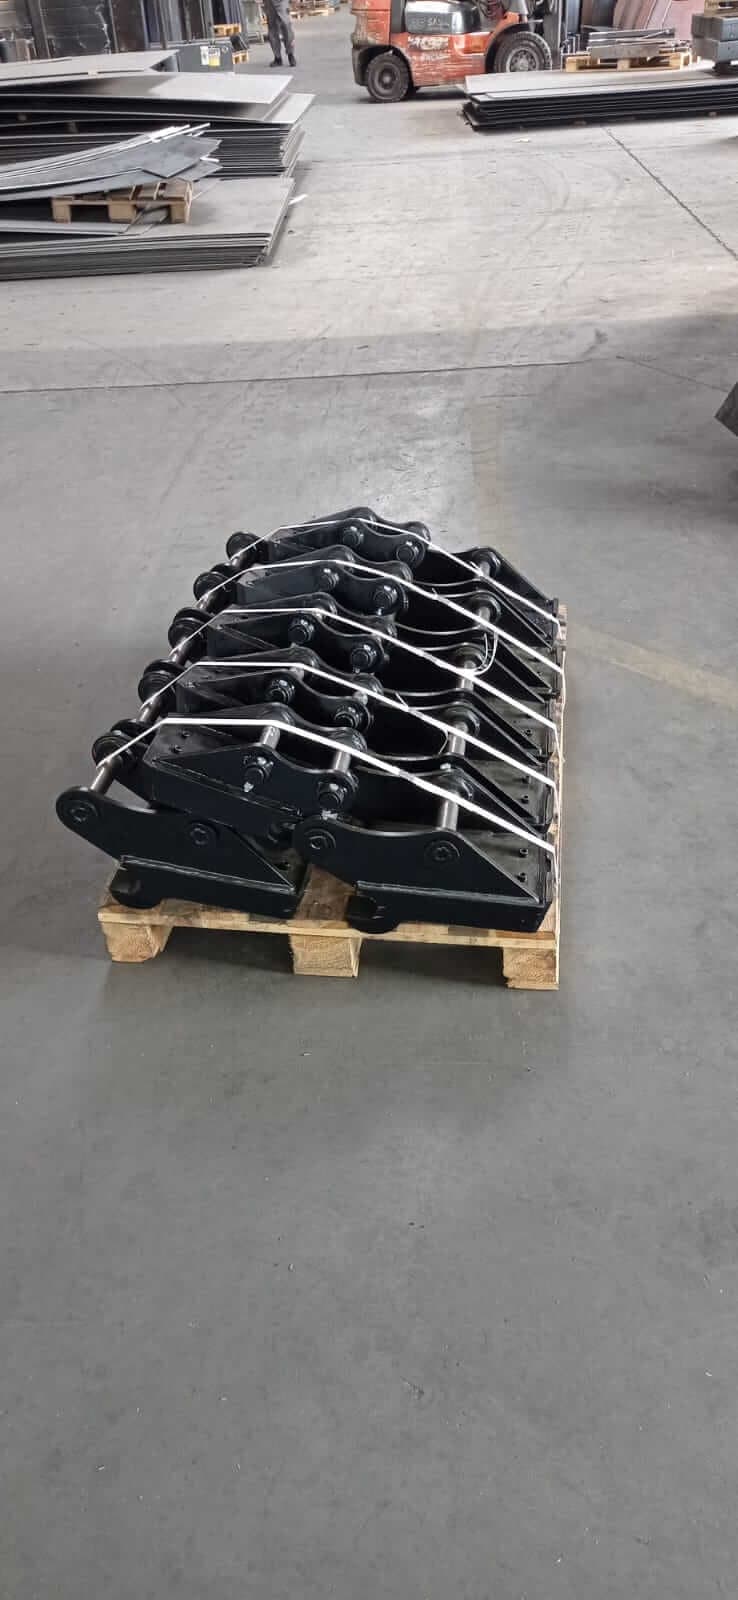
Pomalowane szybkozłącza przypięte pasami do palety, w tle zapas blach.
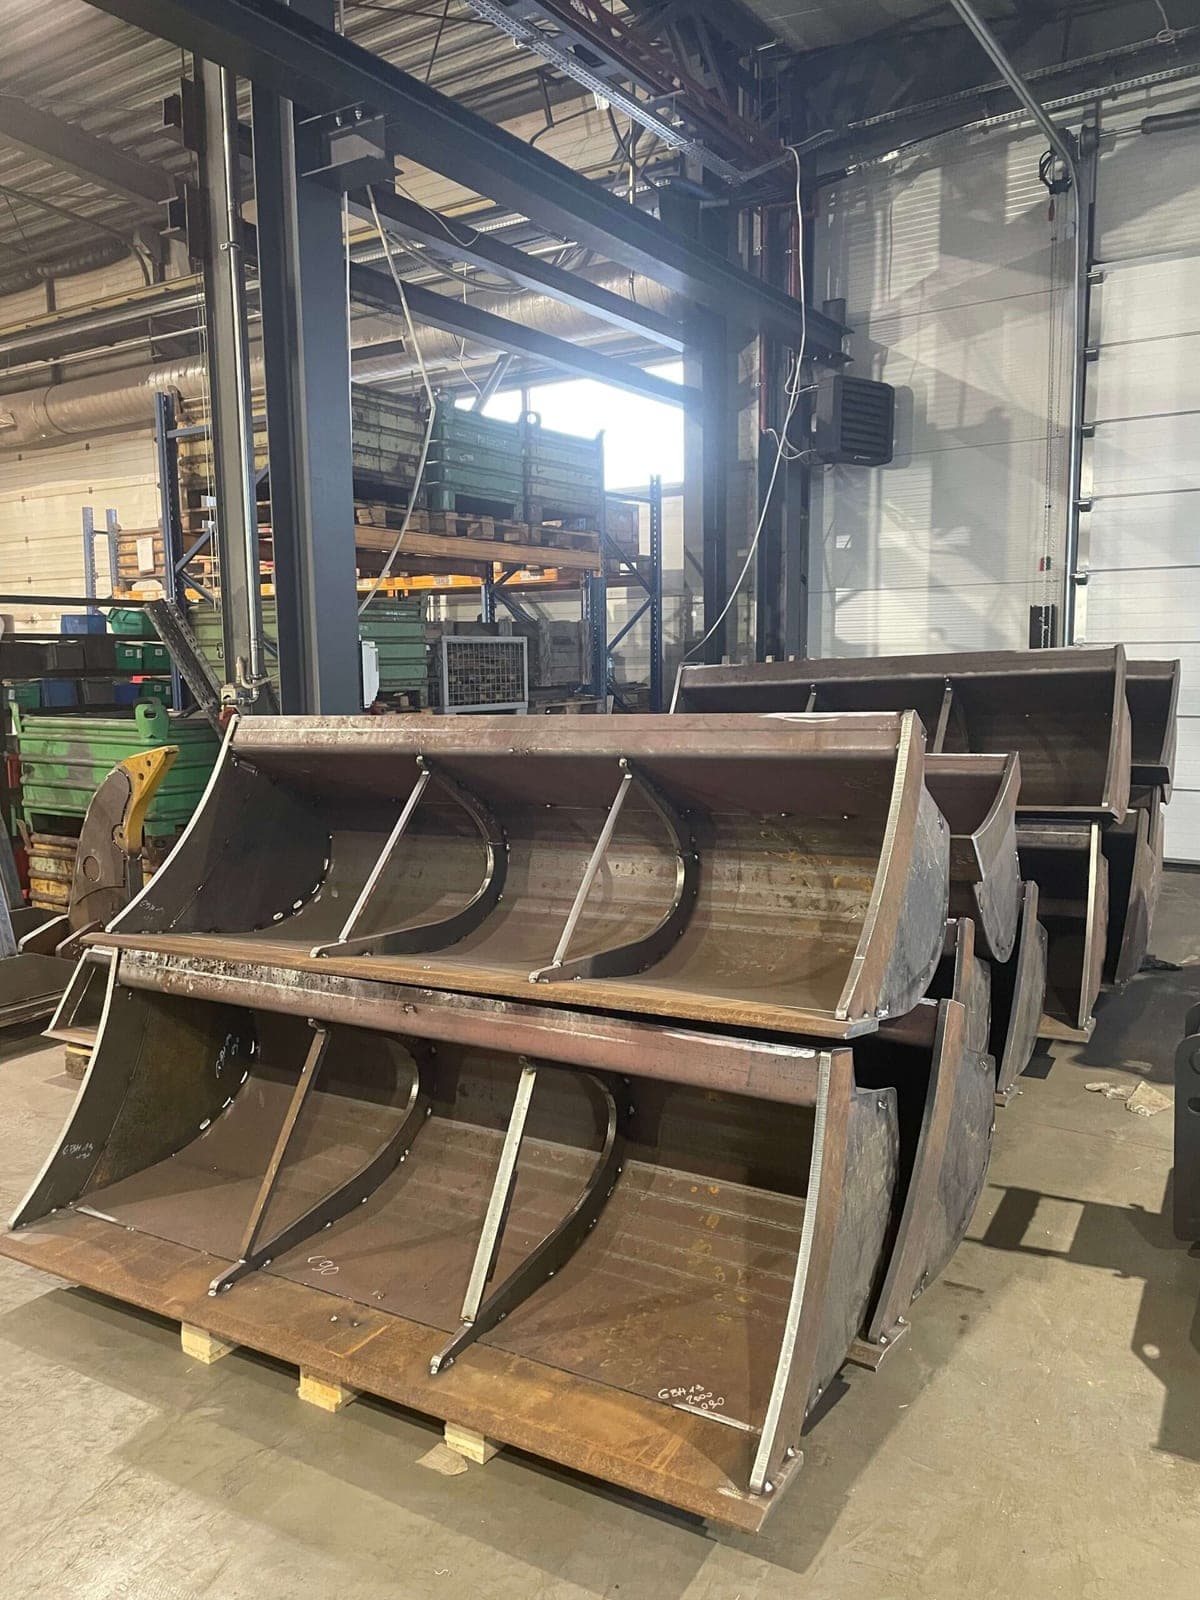
Płaszcz łyżki z żebrami wewnętrznymi, przed malowaniem.
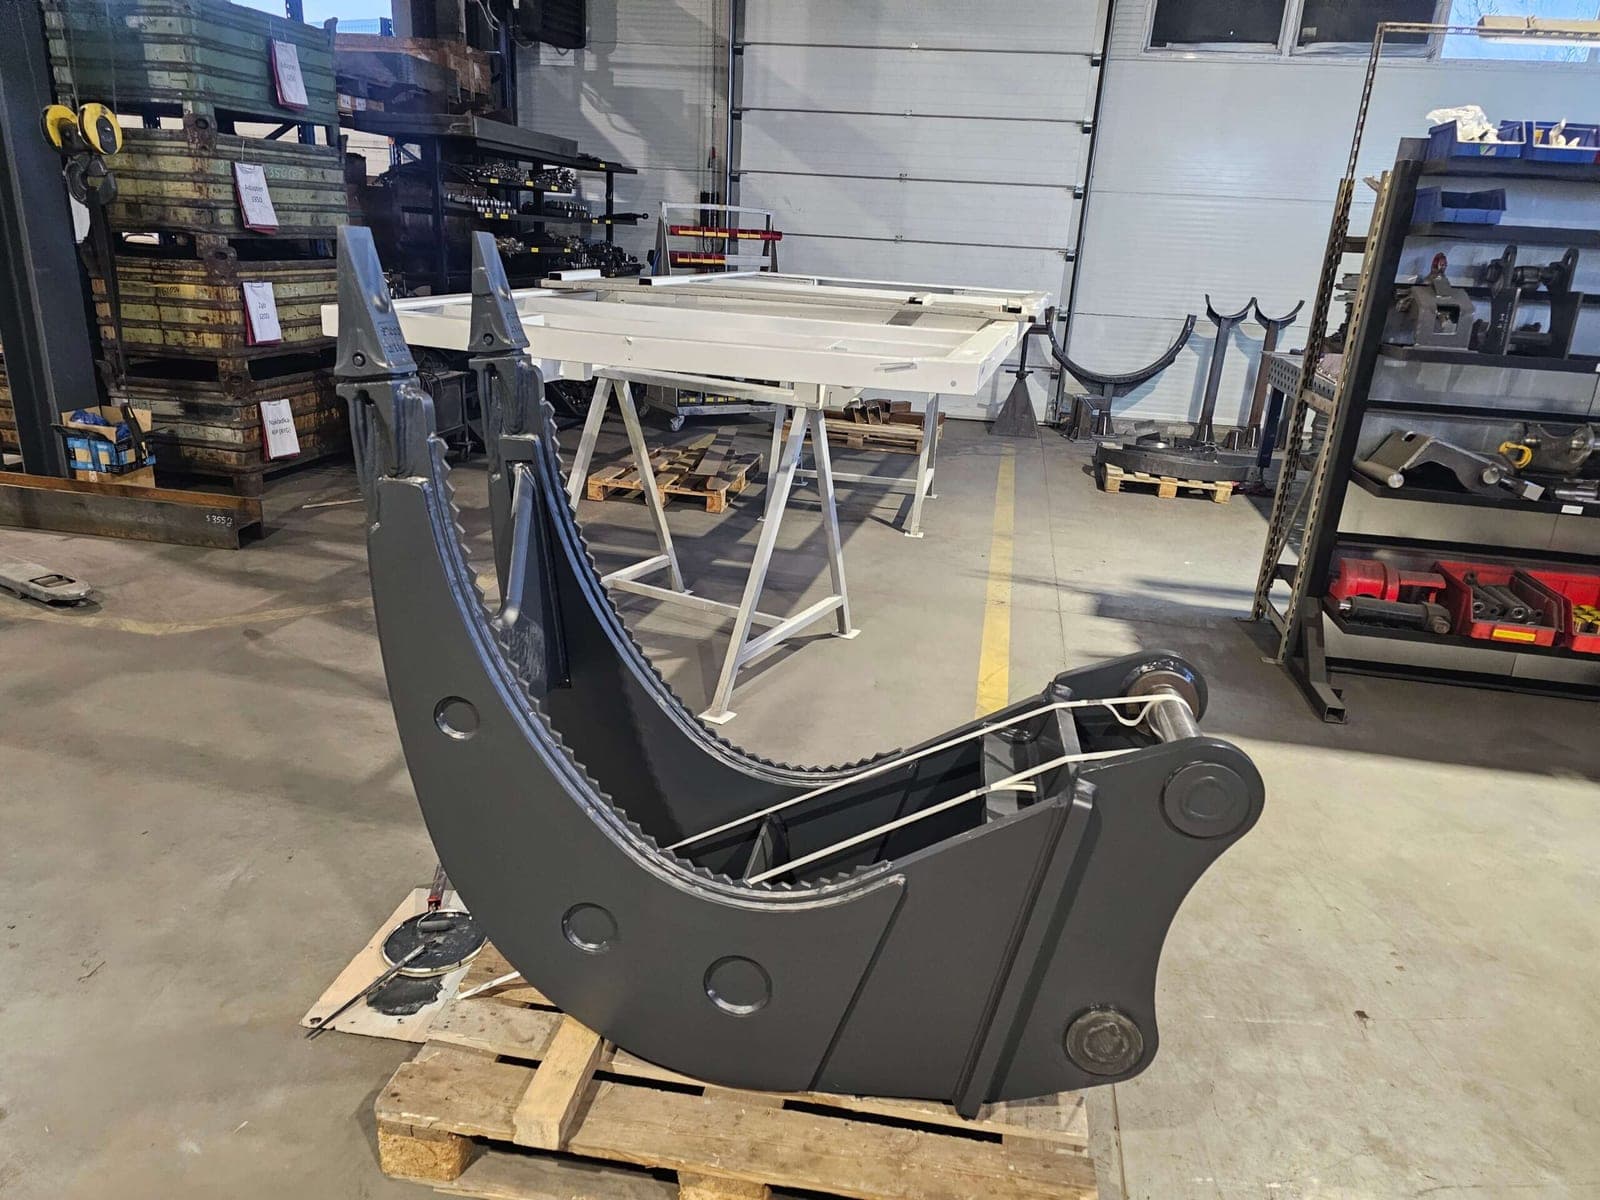
Pomalowany osprzęt z dwoma zębami, przypięty pasami do palety.
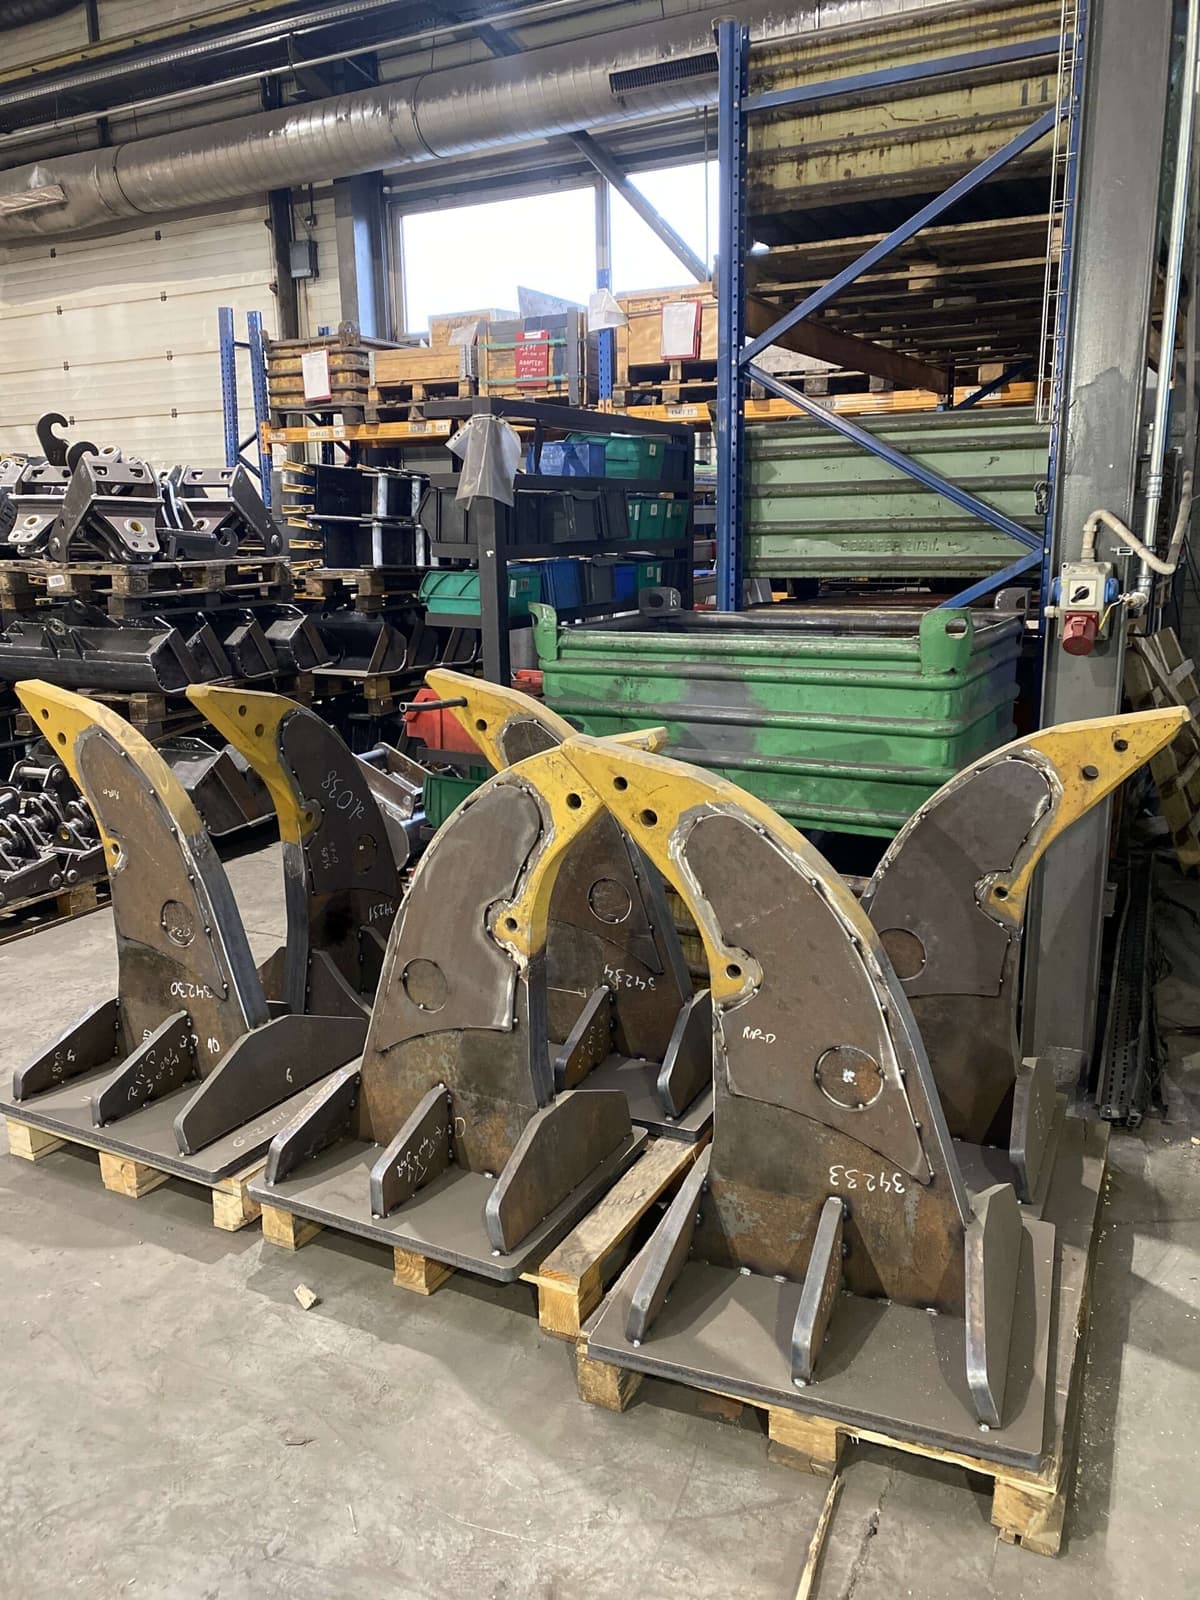
Niepomalowane korpusy zrywaków, ustawione pionowo na paletach.
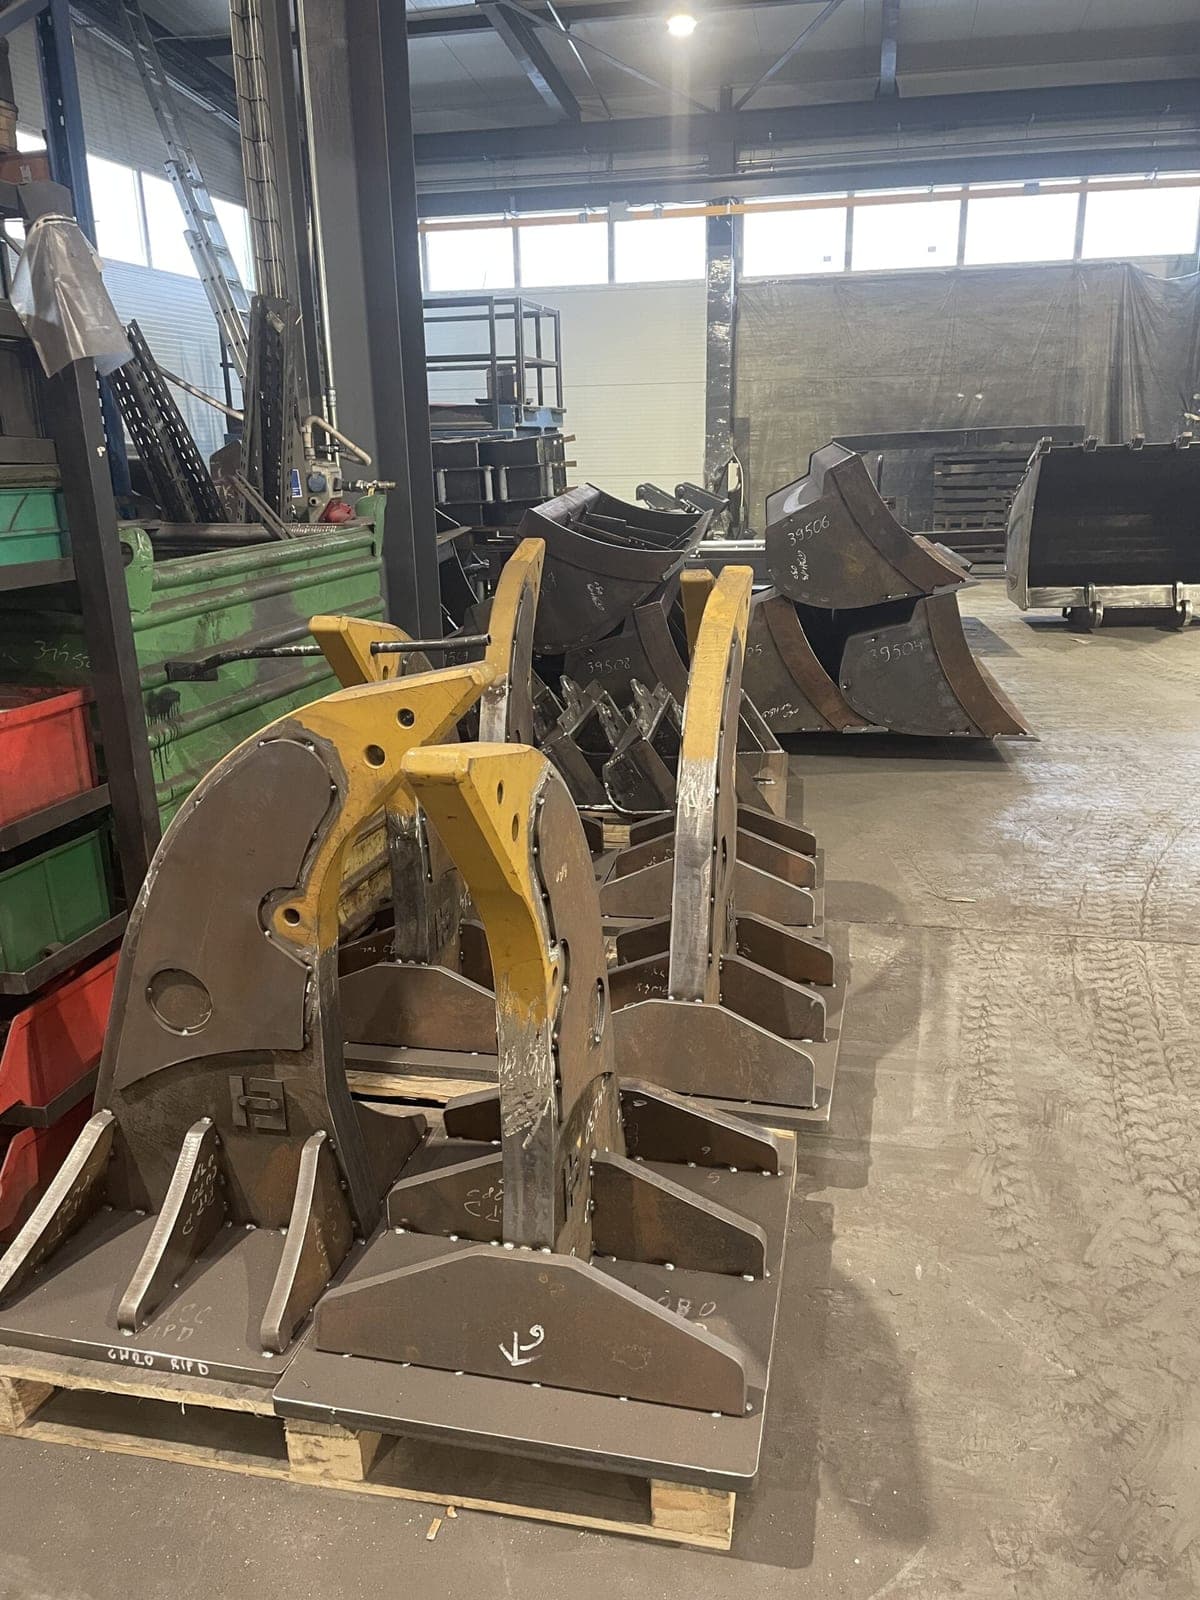
Spawane połówki chwytaka ułożone na palecie.
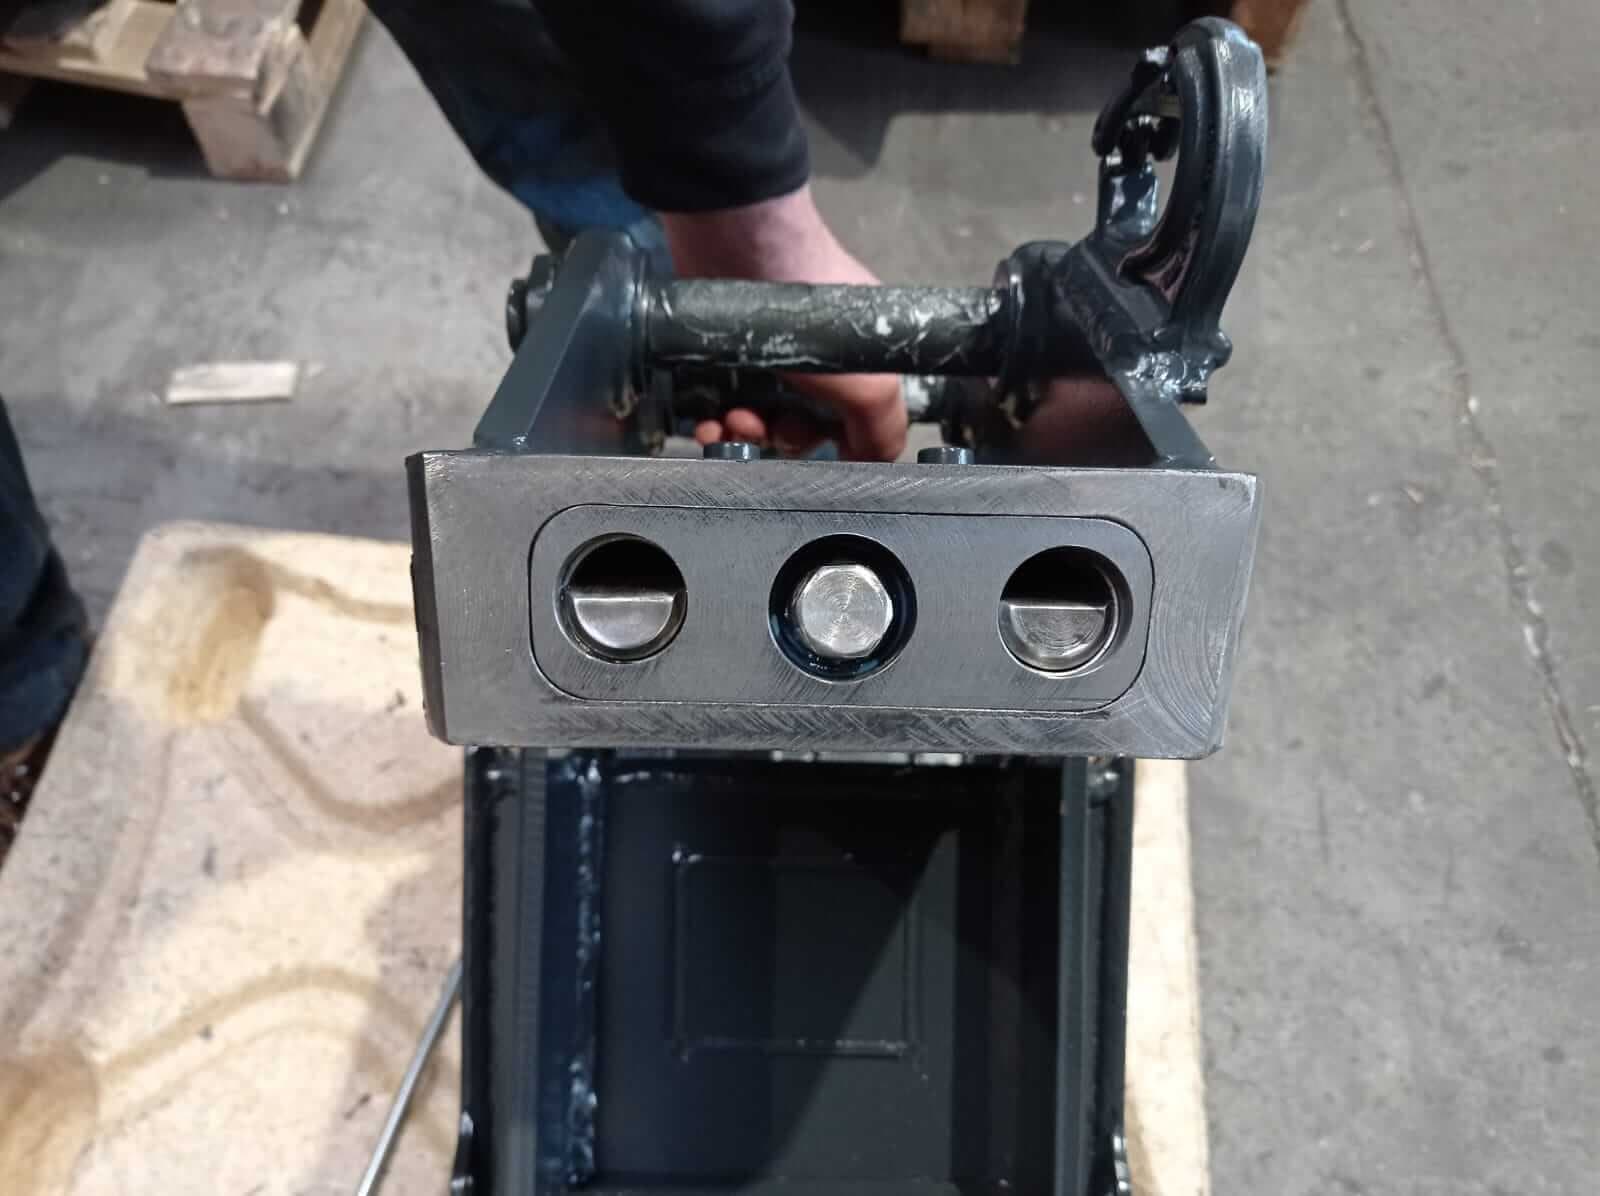
Osadzanie sworznia w obrobionym korpusie szybkozłącza.
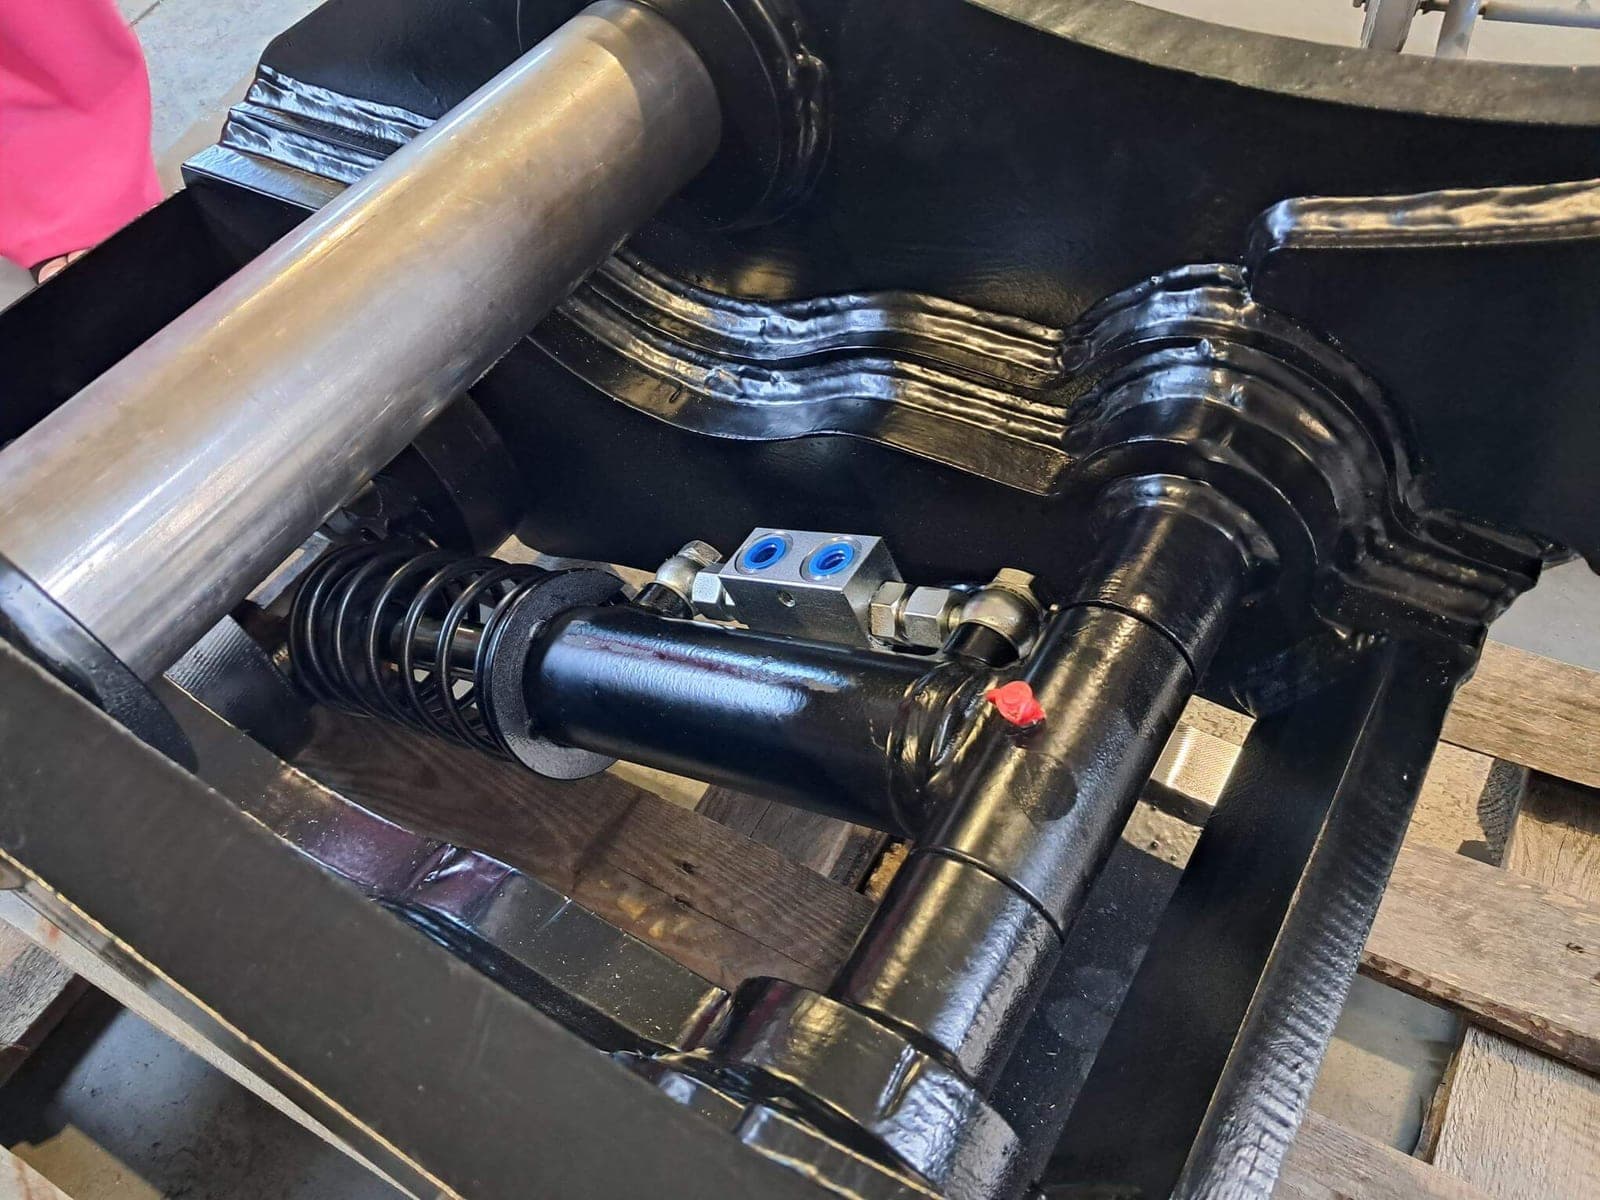
Montaż siłownika i przewodów wewnątrz konstrukcji spawanej.
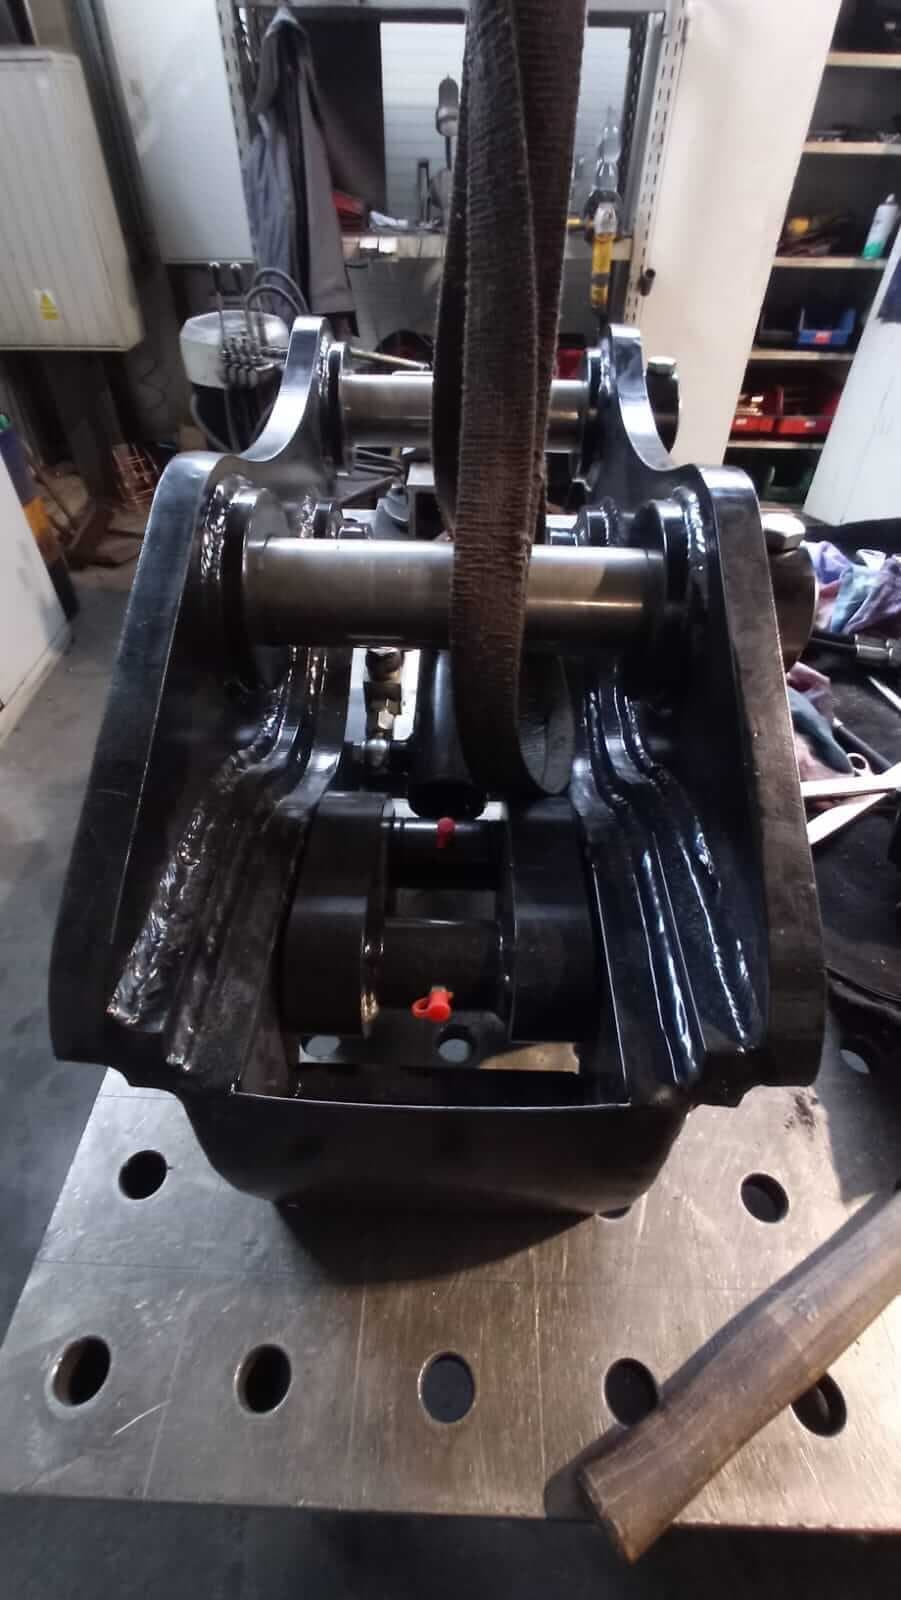
Zespół szybkozłącza na perforowanym stole spawalniczym.
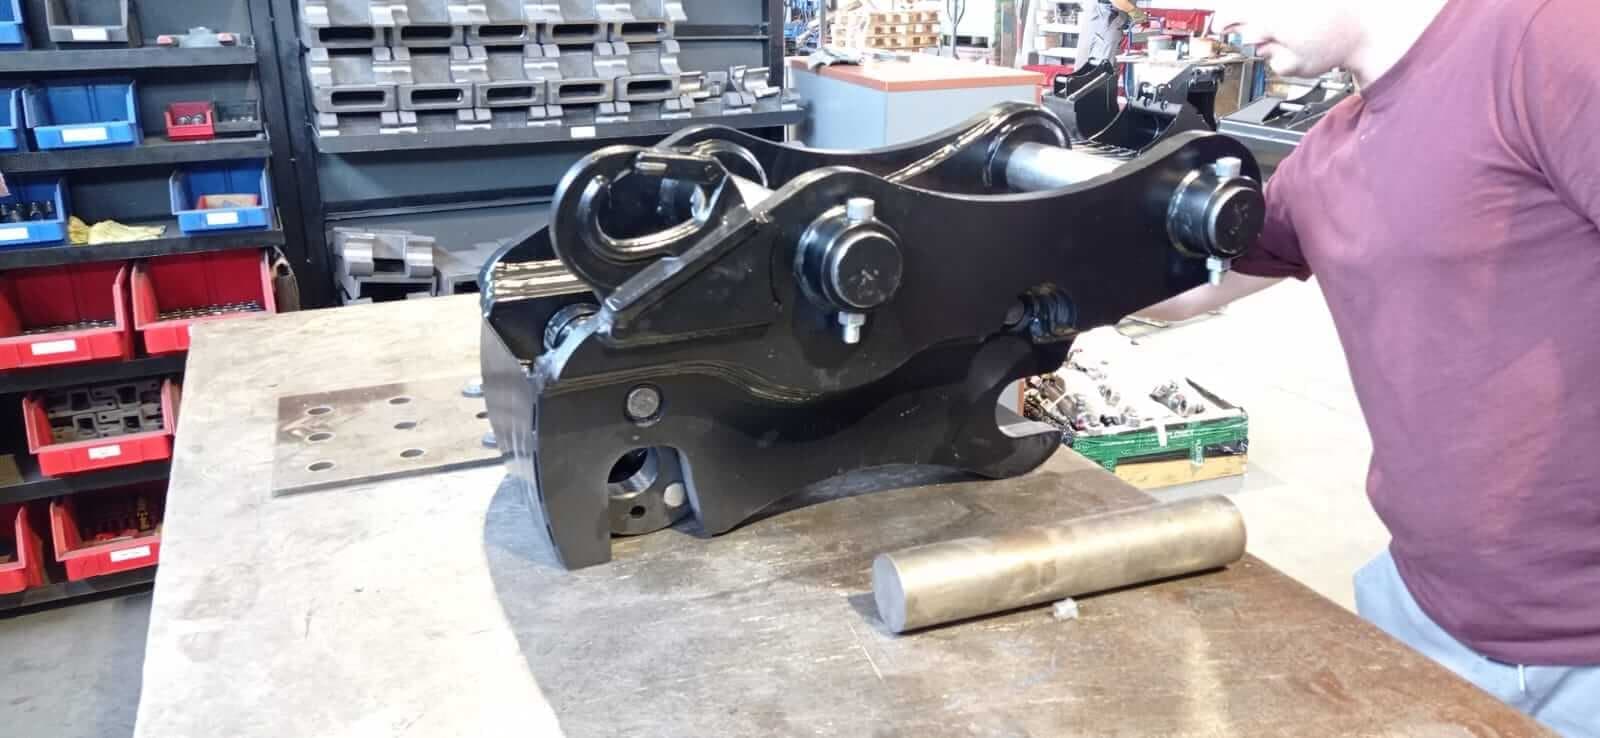
Praca montażowa przy stole, w tle pojemniki z częściami.
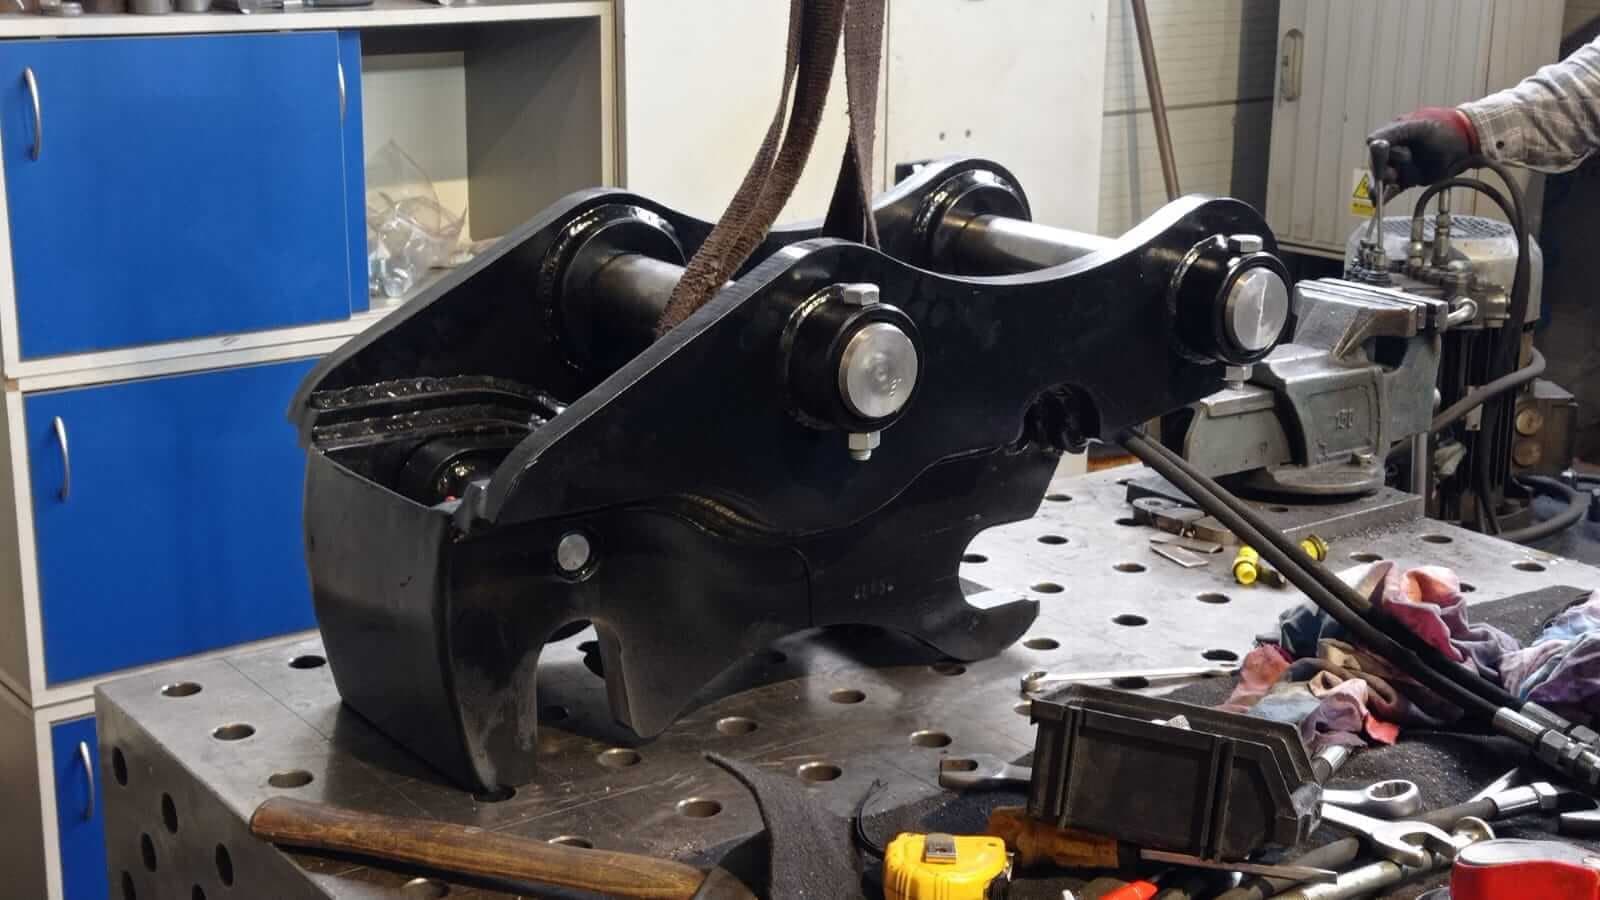
Ręczne dopasowanie ostatnich części na stole spawalniczym.
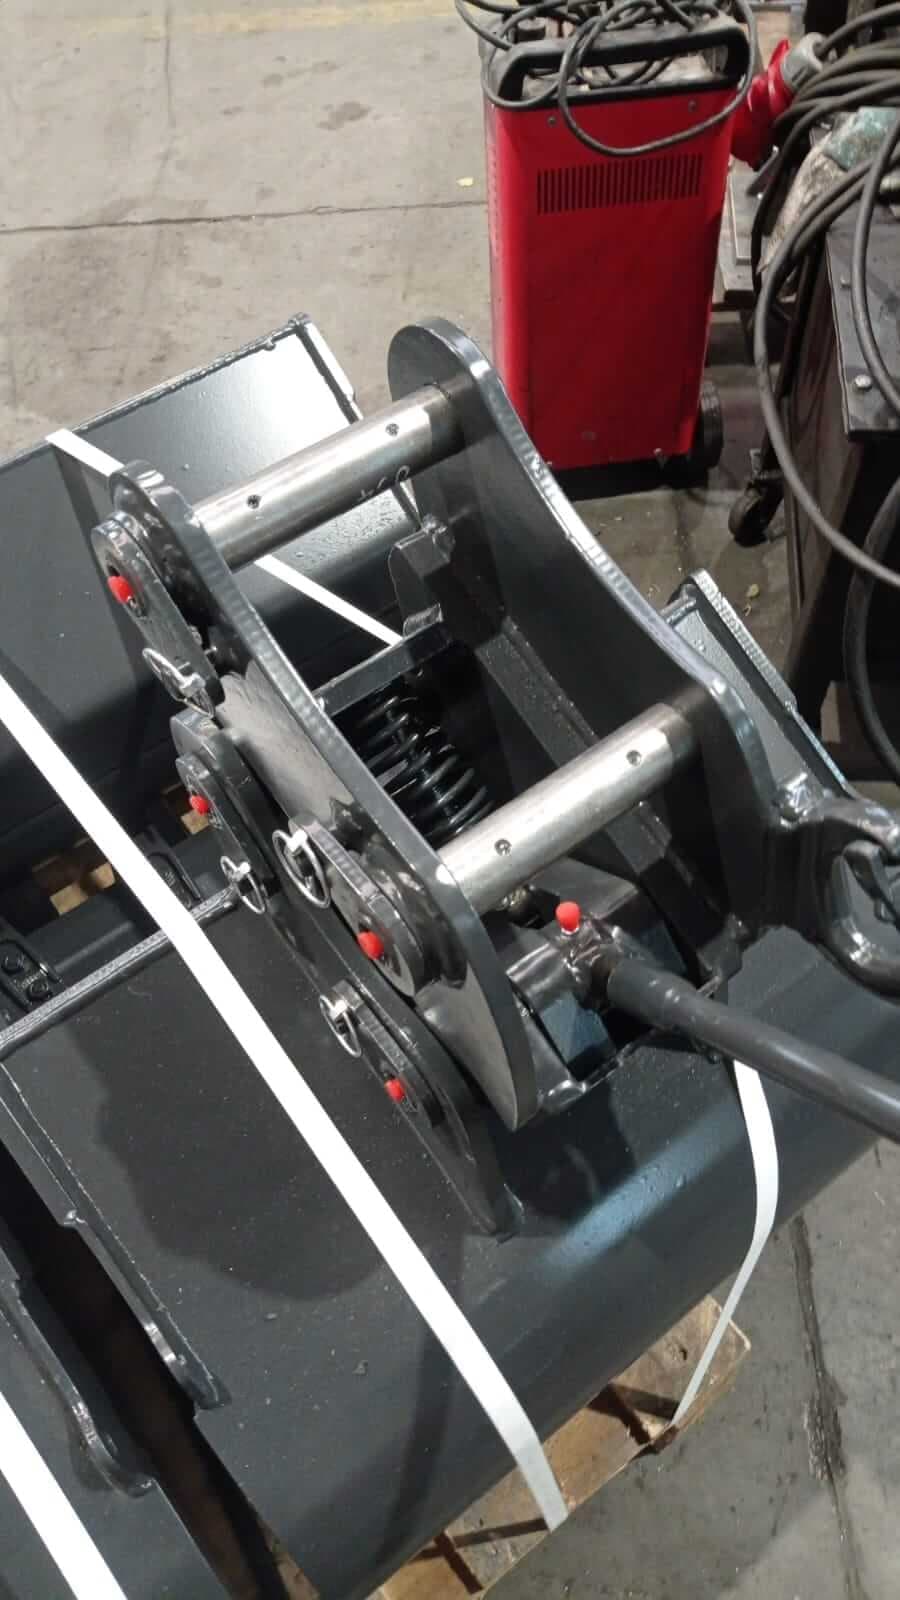
Pomalowany zespół z zamontowaną hydrauliką.
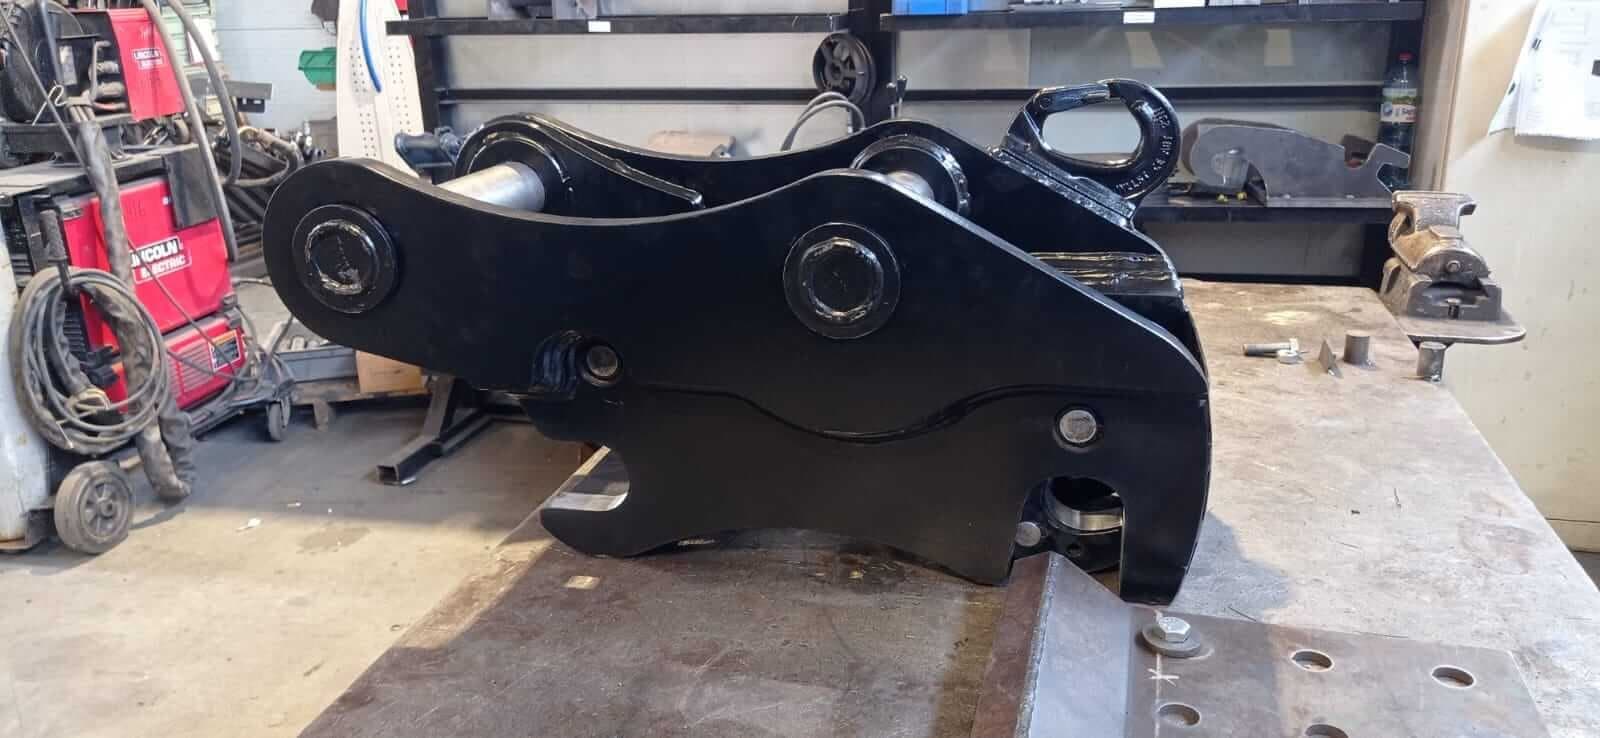
Gotowe szybkozłącze na posadzce hali.
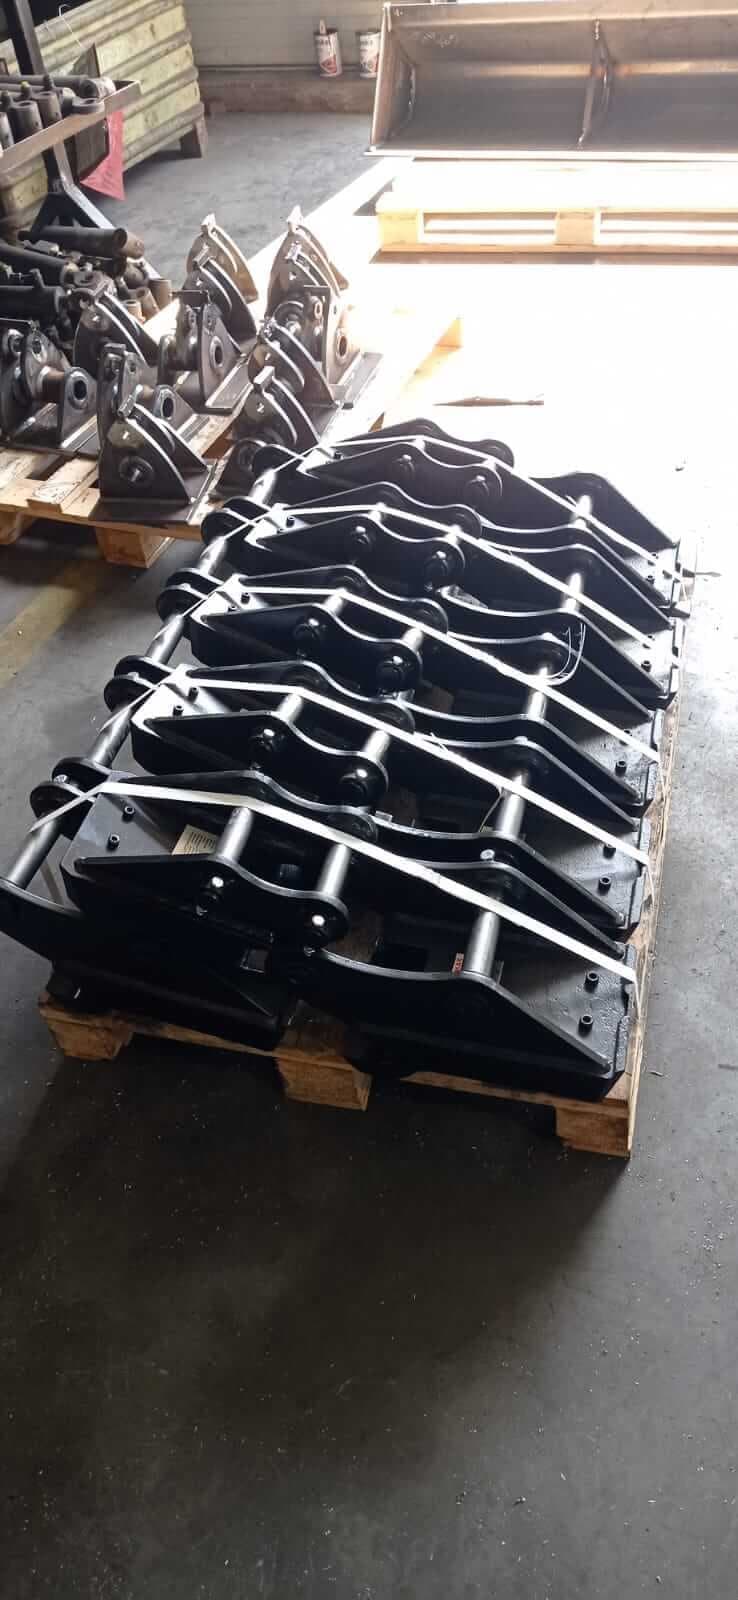
Jednakowe ramy szybkozłączy z serii produkcyjnej, ułożone w stos.
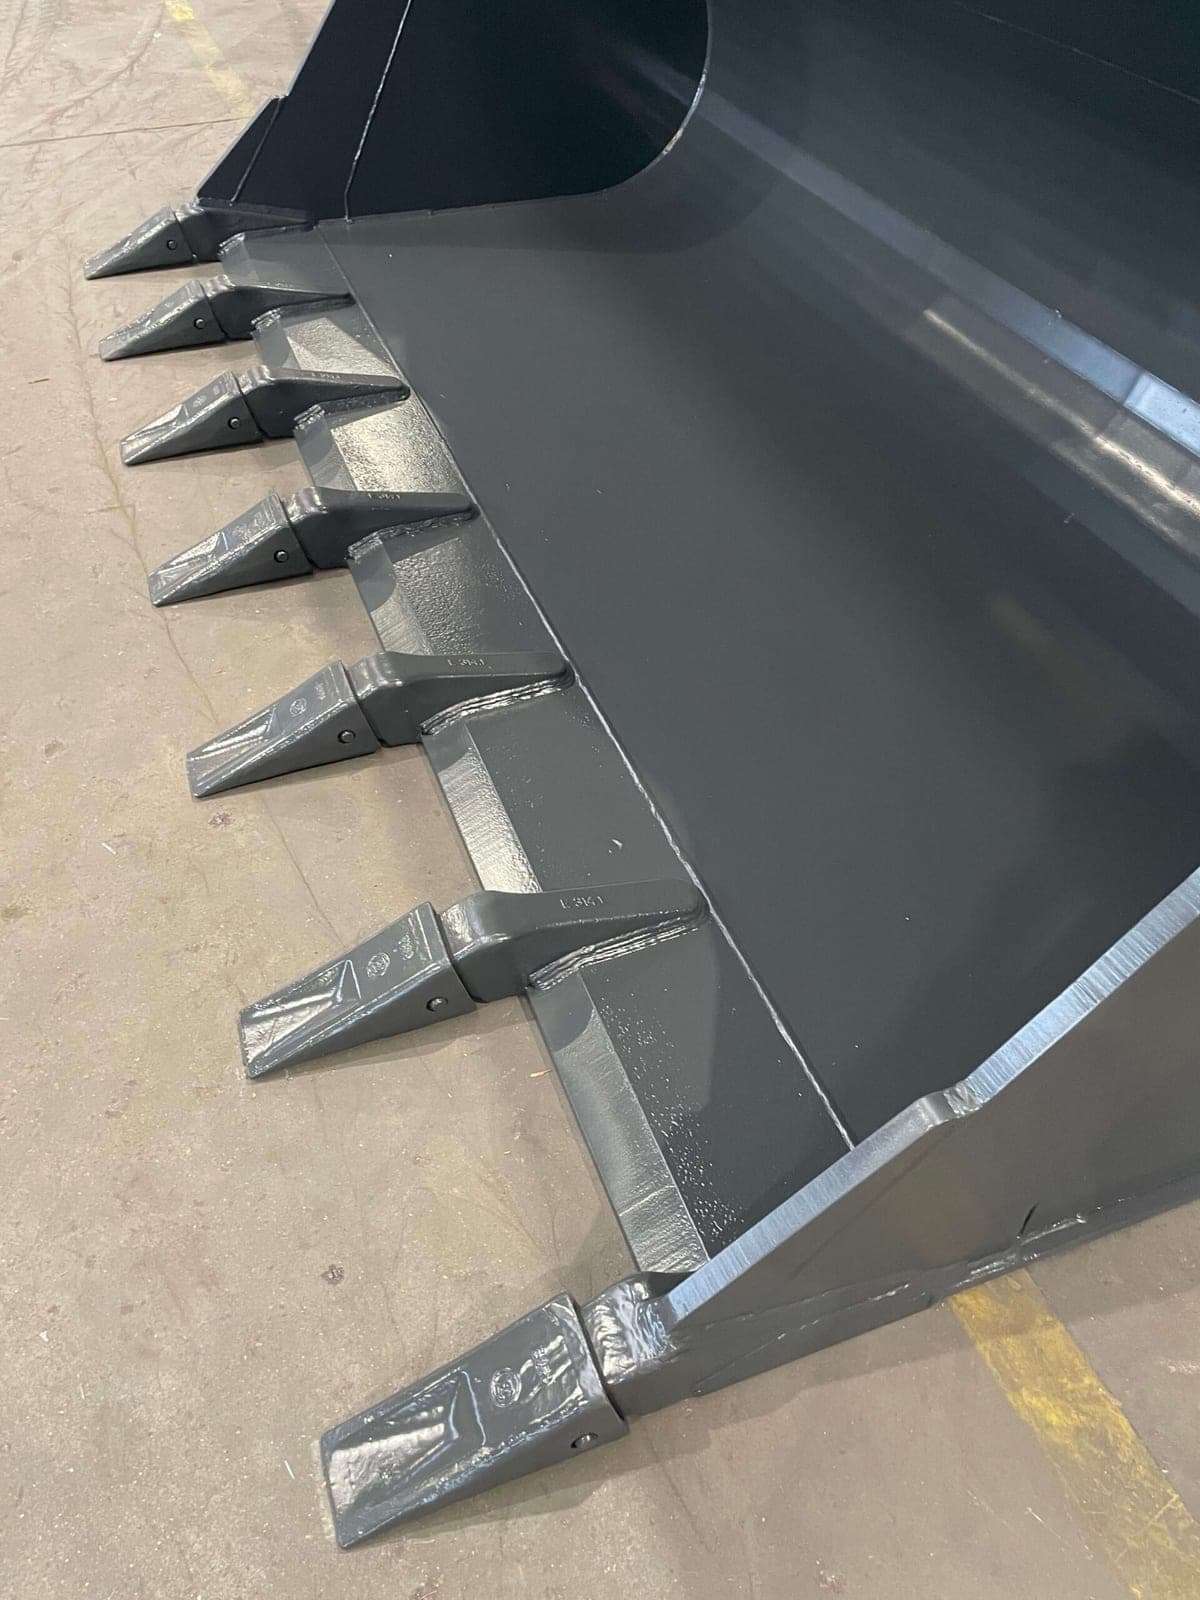
Łyżka z przykręcanymi zębami i nożami bocznymi.
Świeża powłoka lakiernicza na krawędzi łyżki.
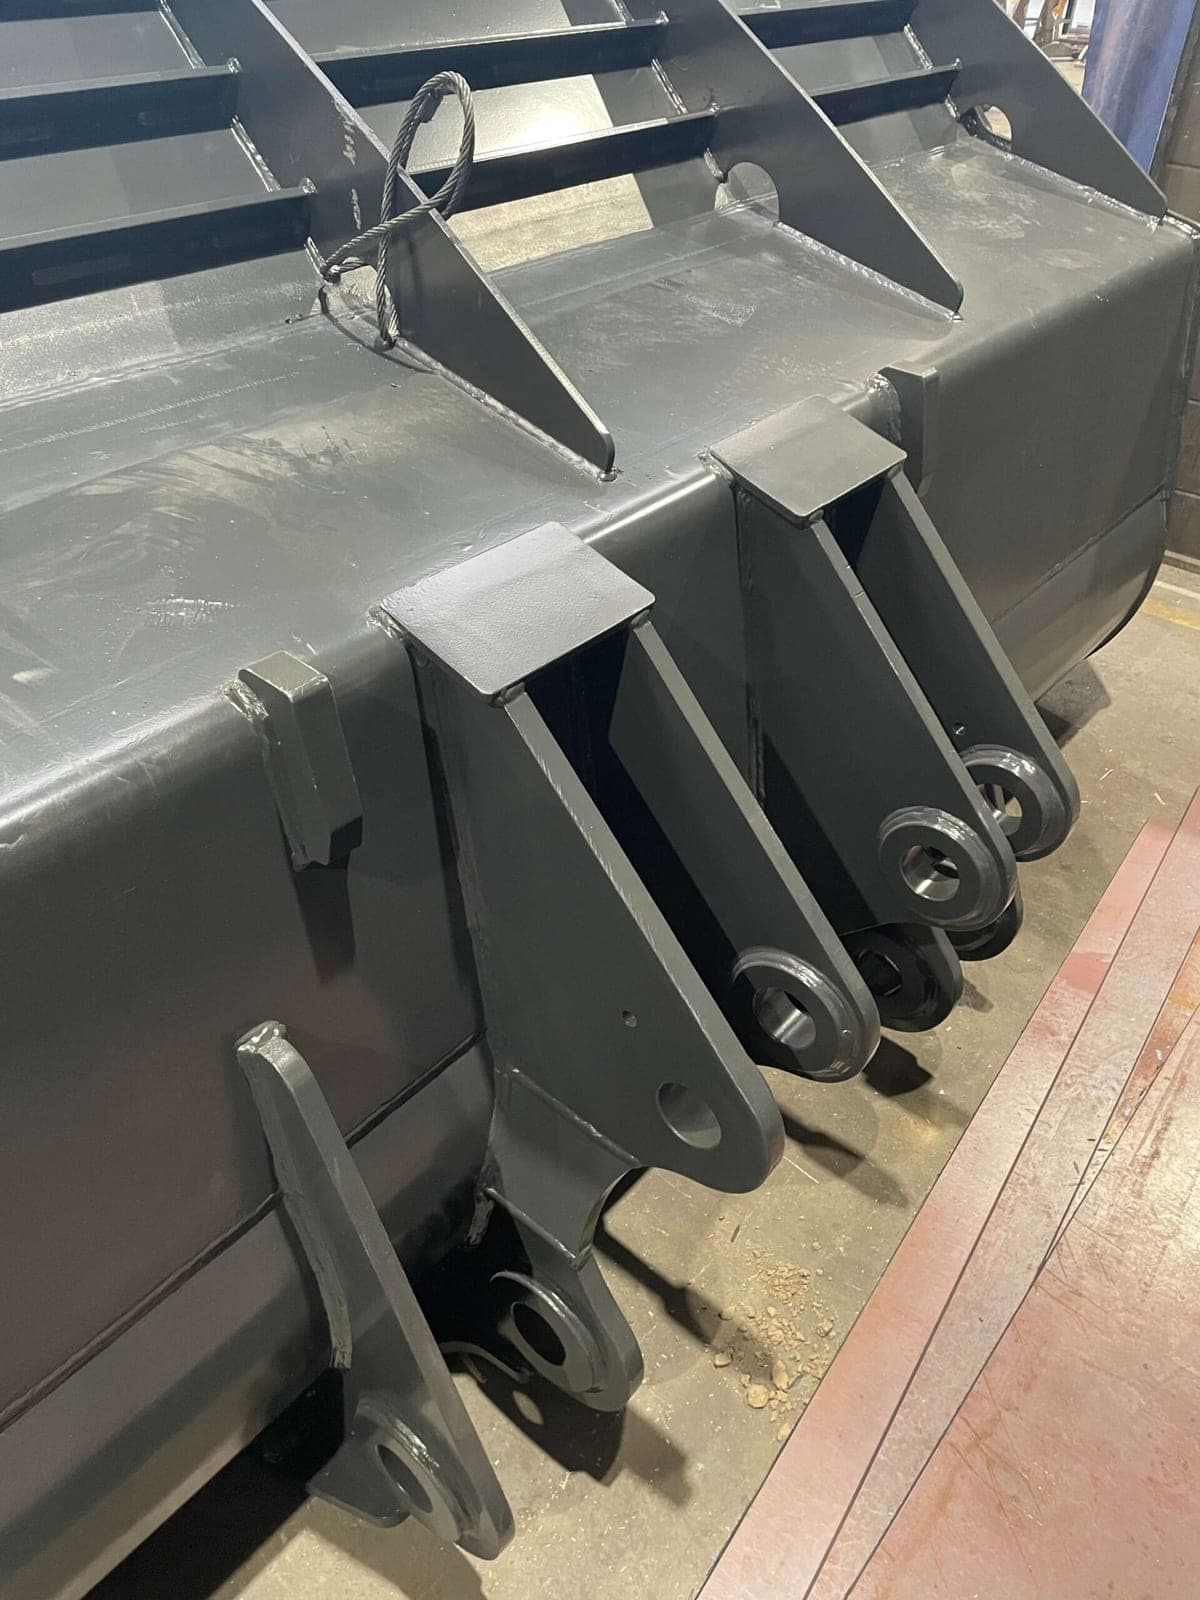
Przyspawane ucha mocujące z tyłu pomalowanej łyżki.
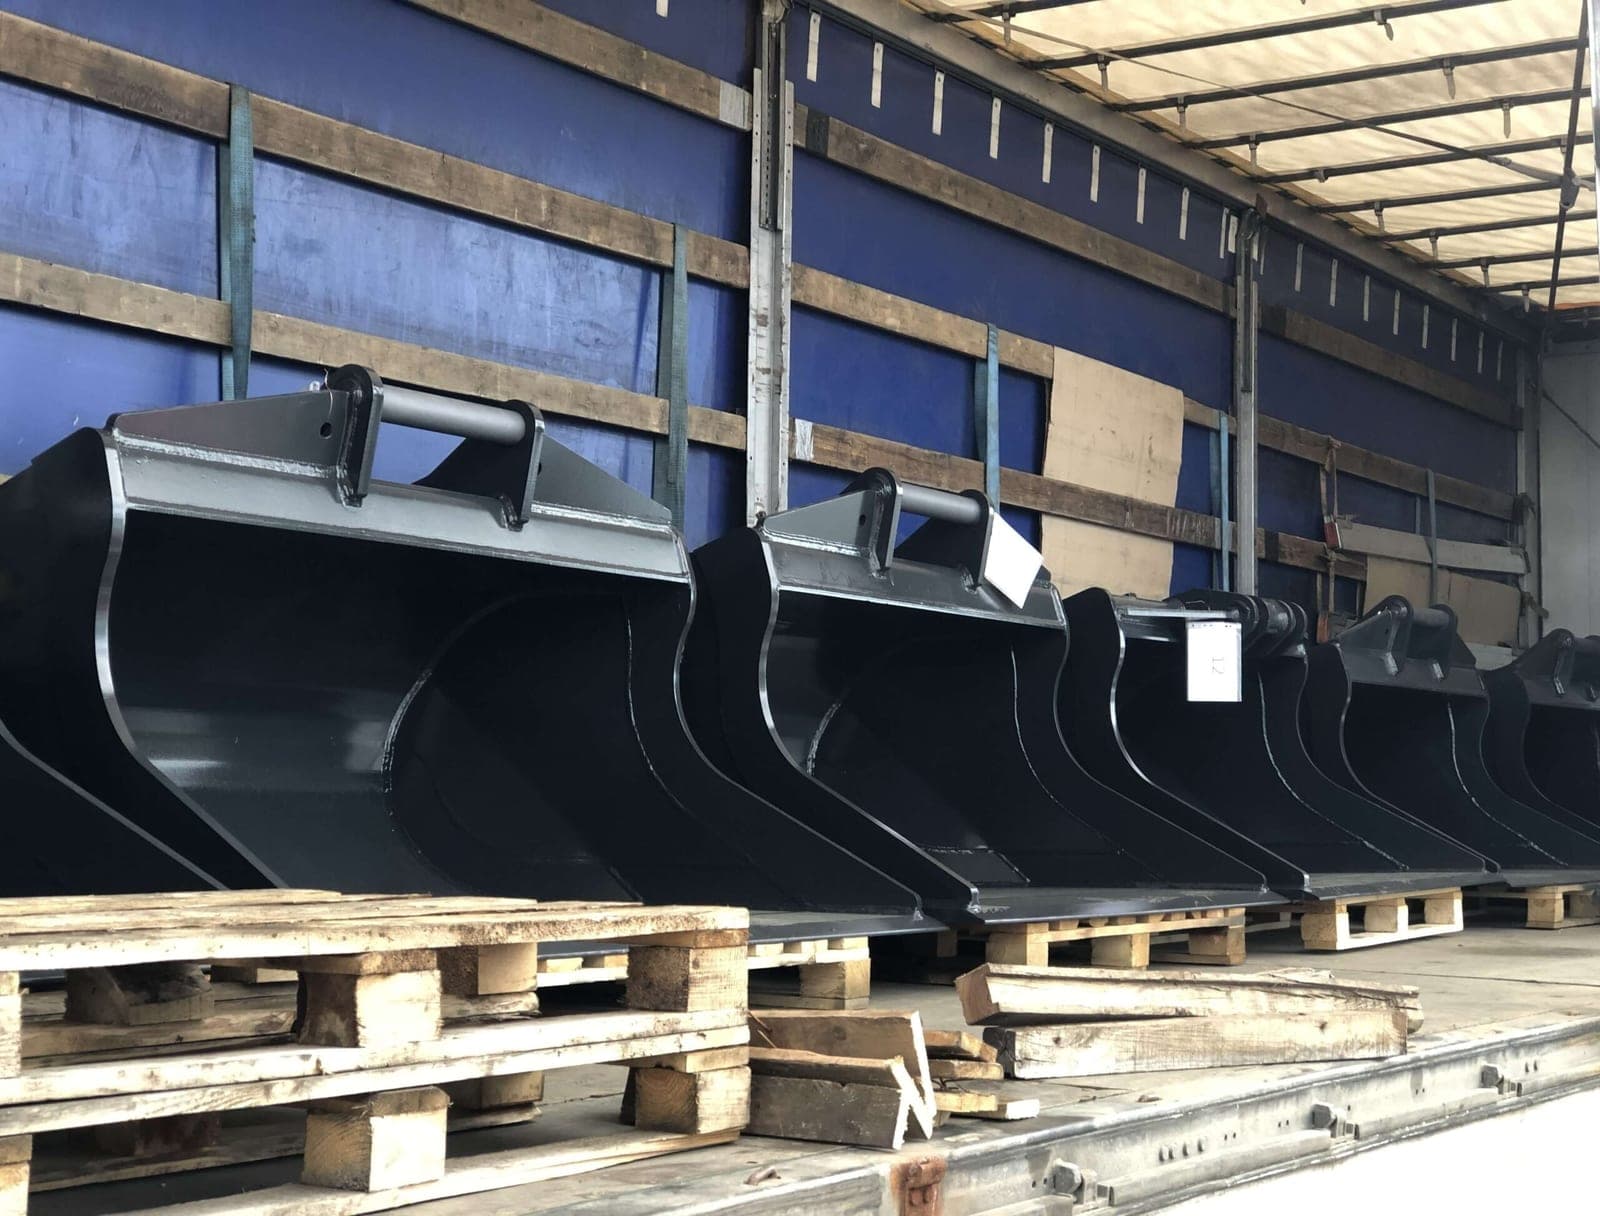
Gotowe łyżki na paletach, załadowane na naczepę.
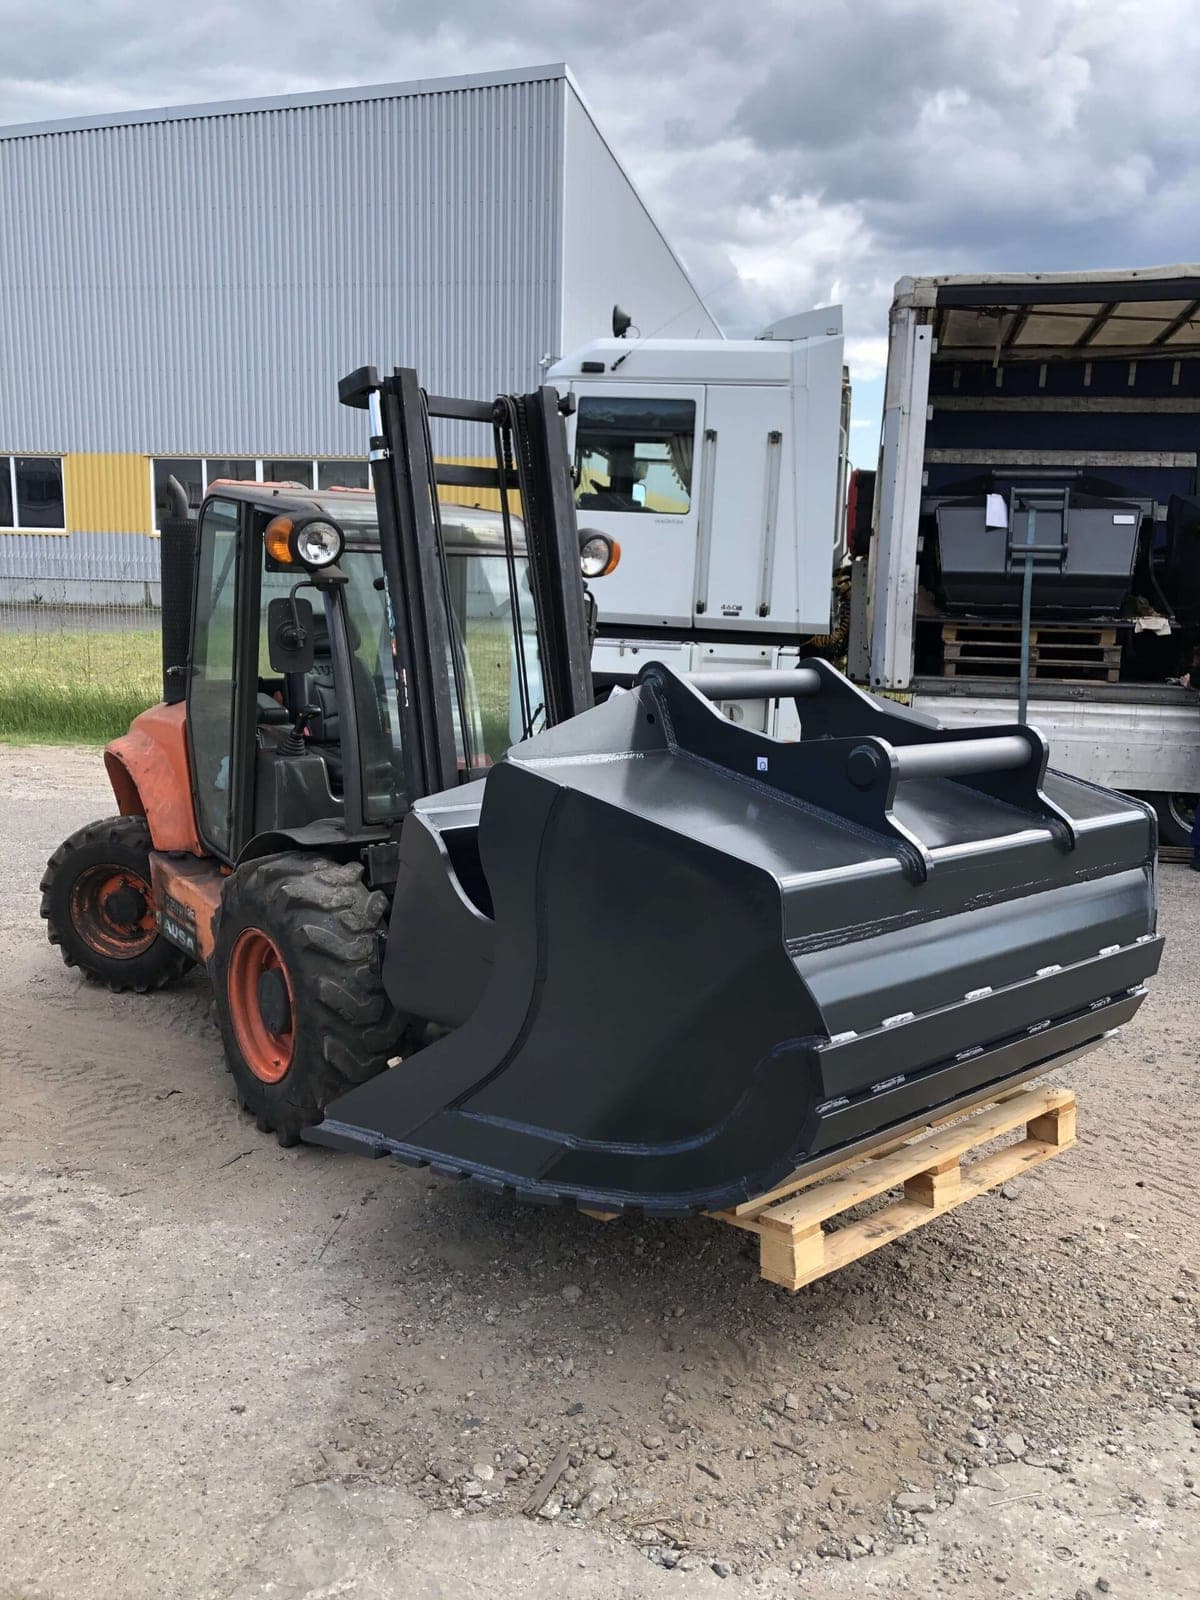
Wózek widłowy wywozi spaletyzowaną łyżkę z zakładu.
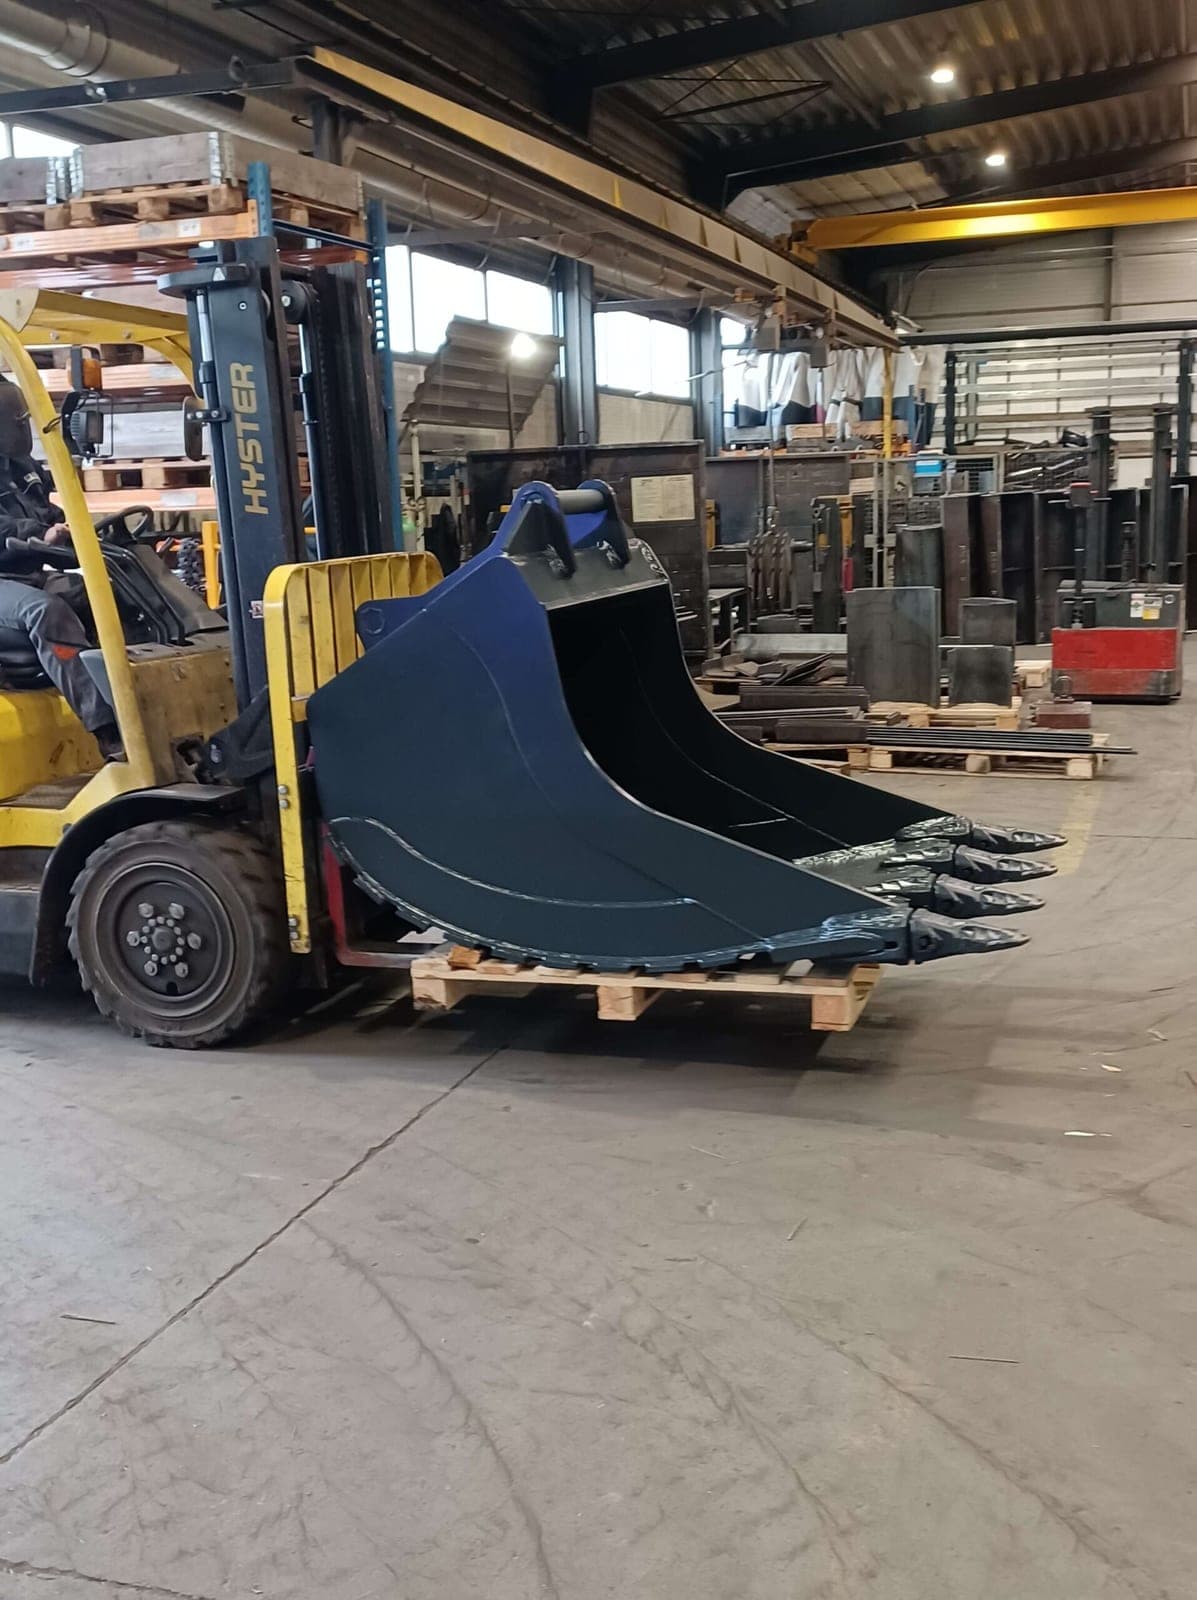
Przewożenie uzębionej łyżki na palecie przez halę.
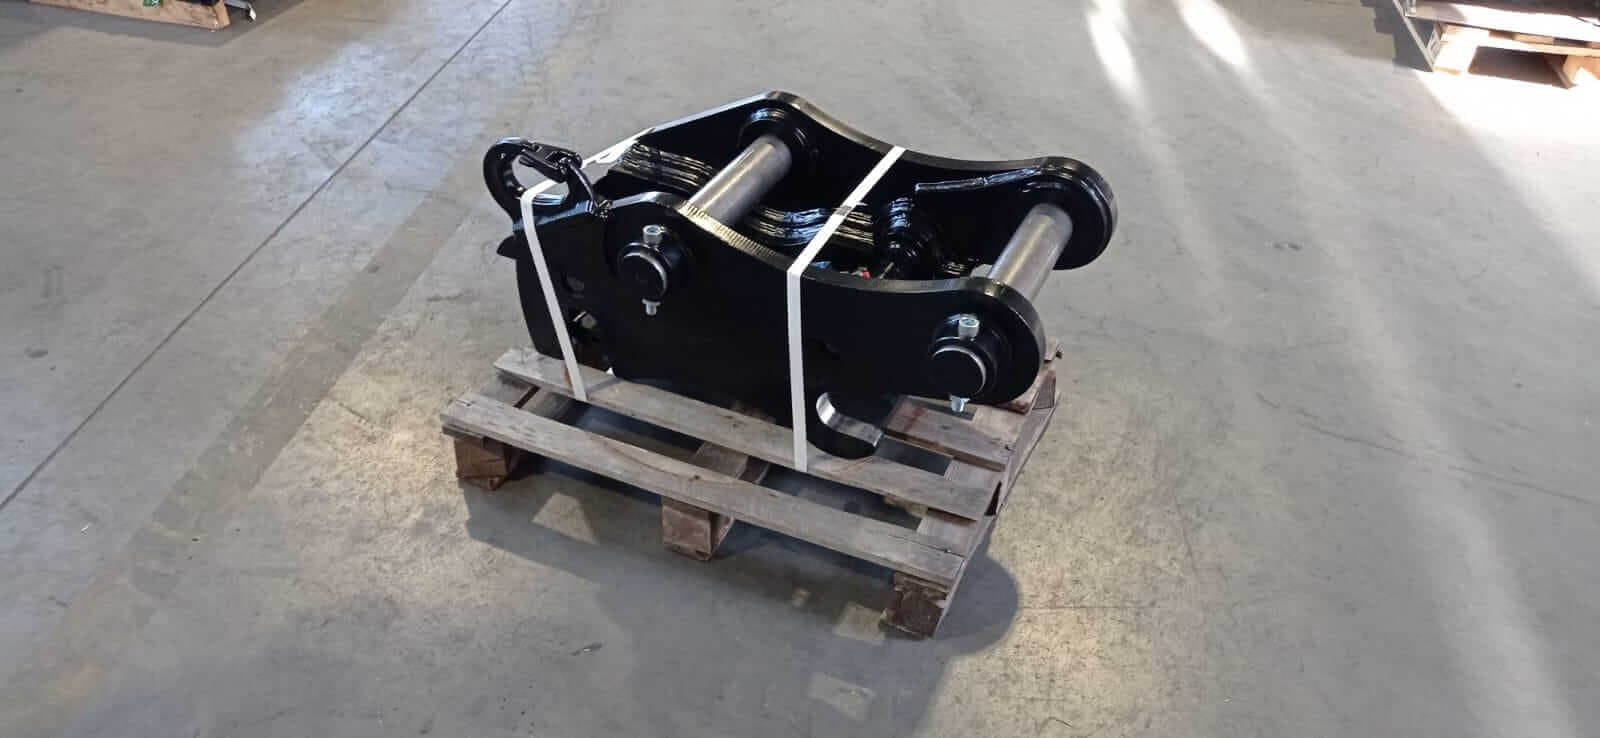
Szybkozłącze przypięte pasami do palety, gotowe do wysyłki.
Hardox® to blacha ulepszana cieplnie i wymaga starannego spawania. Źle kontrolowana energia liniowa, temperatura podgrzewania wstępnego i temperatura międzyściegowa zwiększają ryzyko nadmiernego zmiękczenia strefy wpływu ciepła oraz zimnych pęknięć wodorowych w złączach nośnych.
Certyfikat EN ISO 3834-2 potwierdza spełnienie pełnych wymagań jakości w spawaniu. Certyfikat EN 1090-1 potwierdza zakładową kontrolę produkcji stalowych elementów konstrukcyjnych w klasach wykonania EXC1 i EXC2.
Metody spawania z uznaną technologią: MAG 135 · TIG 141
EN ISO 3834-2
EN ISO 3834-2 określa pełne wymagania jakości dotyczące spawania materiałów metalowych. Obejmuje planowanie, wykonanie, kontrolę i dokumentowanie prac spawalniczych.
Certyfikat: CSW/1293/2025 · UDT-CERT
EN 1090-1 EXC1 + EXC2
Zakładowa kontrola produkcji stalowych elementów konstrukcyjnych według EN 1090-1, klasy wykonania EXC1 i EXC2, certyfikowana przez jednostkę notyfikowaną 1433.
Certyfikat: 1433-CPR-0257 · UDT-CERT: jednostka notyfikowana 1433
EN ISO 9606-1 · WPQR EN ISO 15614
Spawacze egzaminowani według EN ISO 9606-1, technologie spawania kwalifikowane według EN ISO 15614 i potwierdzone protokołami WPQR. Kwalifikowane procesy to MAG 135 i TIG 141.
EN ISO 9712: VT + PT stopień 2
Badania wizualne i penetracyjne złączy wskazanych na rysunku wykonuje personel certyfikowany na 2. stopniu według EN ISO 9712. Nie każdą spoinę badamy w ten sposób.
EN 10204 3.1
Świadectwa odbioru 3.1 według EN 10204, wystawiane dla każdego wytopu stali i przechowywane w dokumentacji zlecenia.
CE: 2006/42/WE
Deklaracja zgodności WE według dyrektywy maszynowej 2006/42/WE dla każdego elementu osprzętu z oznakowaniem CE. Wystawia ją Hydro-Instal jako producent.
Trwa przejście na rozporządzenie (UE) 2023/1230, które stosuje się od 20 stycznia 2027 r.
Podaj maszynę i osprzęt, którego potrzebujesz. Odpowiadamy zwykle w ciągu 1 dnia roboczego.